
เชื่อมโยง ระบบ IoT โรงงาน เข้ากับ MES, CMMS และ ERP สู่ Smart Factory เต็มรูปแบบ
คู่มือเชื่อมโยง ระบบ IoT โรงงาน เข้ากับ MES, CMMS และ ERP ขจัดปัญหา Data Silo เปลี่ยนข้อมูลเครื่องจักรและเซนเซอร์ Real-time สู่การบริหารการผลิตอัตโนมัติเต็มรูปแบบ
1. ปัญหา Data Silo: ทำไมแค่มีระบบ IoT โรงงาน อย่างเดียวถึงยังไม่พอ?
ในยุคการปฏิวัติอุตสาหกรรม Industry 4.0 ผู้ประกอบการจำนวนมากได้ลงทุนติดตั้ง ระบบ IoT โรงงาน เพื่อดึงข้อมูลสถานะเครื่องจักร อุณหภูมิ แรงดัน และการใช้พลังงานขึ้นมาแสดงผลบน Dashboard
> สรุปนิยามสำคัญ (Featured Snippet): > การเชื่อมโยงระบบ IoT โรงงาน เข้ากับ MES, CMMS และ ERP คือ สถาปัตยกรรมรวมศูนย์ข้อมูลอุตสาหกรรม (Unified Industrial Data Architecture) ที่นำข้อมูลสดระดับมิลลิวินาทีจากเซนเซอร์และเครื่องจักรใน ระบบ IoT โรงงาน (OT Layer) มาประสานการทำงานร่วมกับระบบควบคุมการผลิต (MES), ระบบบริหารงานซ่อมบำรุง (CMMS), และระบบบริหารทรัพยากรองค์กร (ERP) เพื่อขจัดปัญหาข้อมูลแยกส่วน (Data Silo) เปลี่ยนข้อมูลดิบให้กลายเป็นการตัดสินใจและคำสั่งงานอัตโนมัติ (Automated Closed-Loop Execution) ตลอดทั้งห่วงโซ่การผลิต
อย่างไรก็ตาม ปัญหาคลาสสิกที่โรงงานส่วนใหญ่ในประเทศไทยพบเจอคือ "ข้อมูลติดอยู่ในเกาะโดดเดี่ยว (Data Silo)":
- ระบบ IoT โรงงาน ทำงานแยกส่วน: หน้าจอ Dashboard ในห้องวิศวกรแสดงกราฟสวยงาม แต่ฝ่ายผลิตไม่รู้ว่าเครื่องจักรที่ทำงานช้าลงกระทบต่อใบสั่งผลิต (Work Order) ในวันนั้นอย่างไร - ฝ่ายผลิตยังคงจดบันทึกด้วยมือ (Paper-based): พนักงานหน้าเครื่องยังต้องคีย์จำนวนยอด Good/NG และจดเวลา Downtime ลงกระดาษ ส่งผลให้ข้อมูลสรุปผลล่าช้ากว่าหน้างานจริง 8-24 ชั่วโมง - ฝ่ายซ่อมบำรุง (Maintenance) เป็นแบบตั้งรับ (Reactive): รอให้เครื่องจักรพัง หยุดหมุน หรือมีสัญญาณ Smart Andon แจ้งเตือน ถึงค่อยโทรศัพท์ตามช่าง - ระบบ ERP บริหารงานบนข้อมูลที่ไม่เรียลไทม์: ฝ่ายวางแผนในออฟฟิศมองเห็นยอดสต็อกและแผนผลิตที่คลาดเคลื่อน เพราะการตัดใช้วัตถุดิบ (Backflush) ต้องรอการป้อนเอกสารข้ามวัน
การยกระดับโรงงานสู่ Smart Factory เต็มรูปแบบ จึงไม่ใช่แค่การซื้อเซนเซอร์หรือติดตั้ง ระบบ IoT โรงงาน แยกเดี่ยวๆ แต่คือการสร้าง "สะพานเชื่อมโยงข้อมูลแบบ 4 เลเยอร์ (IoT $leftrightarrow$ MES $leftrightarrow$ CMMS $leftrightarrow$ ERP)" เพื่อให้ข้อมูลหน้างานไหลเวียนและสั่งการอัตโนมัติอย่างไร้รอยต่อ
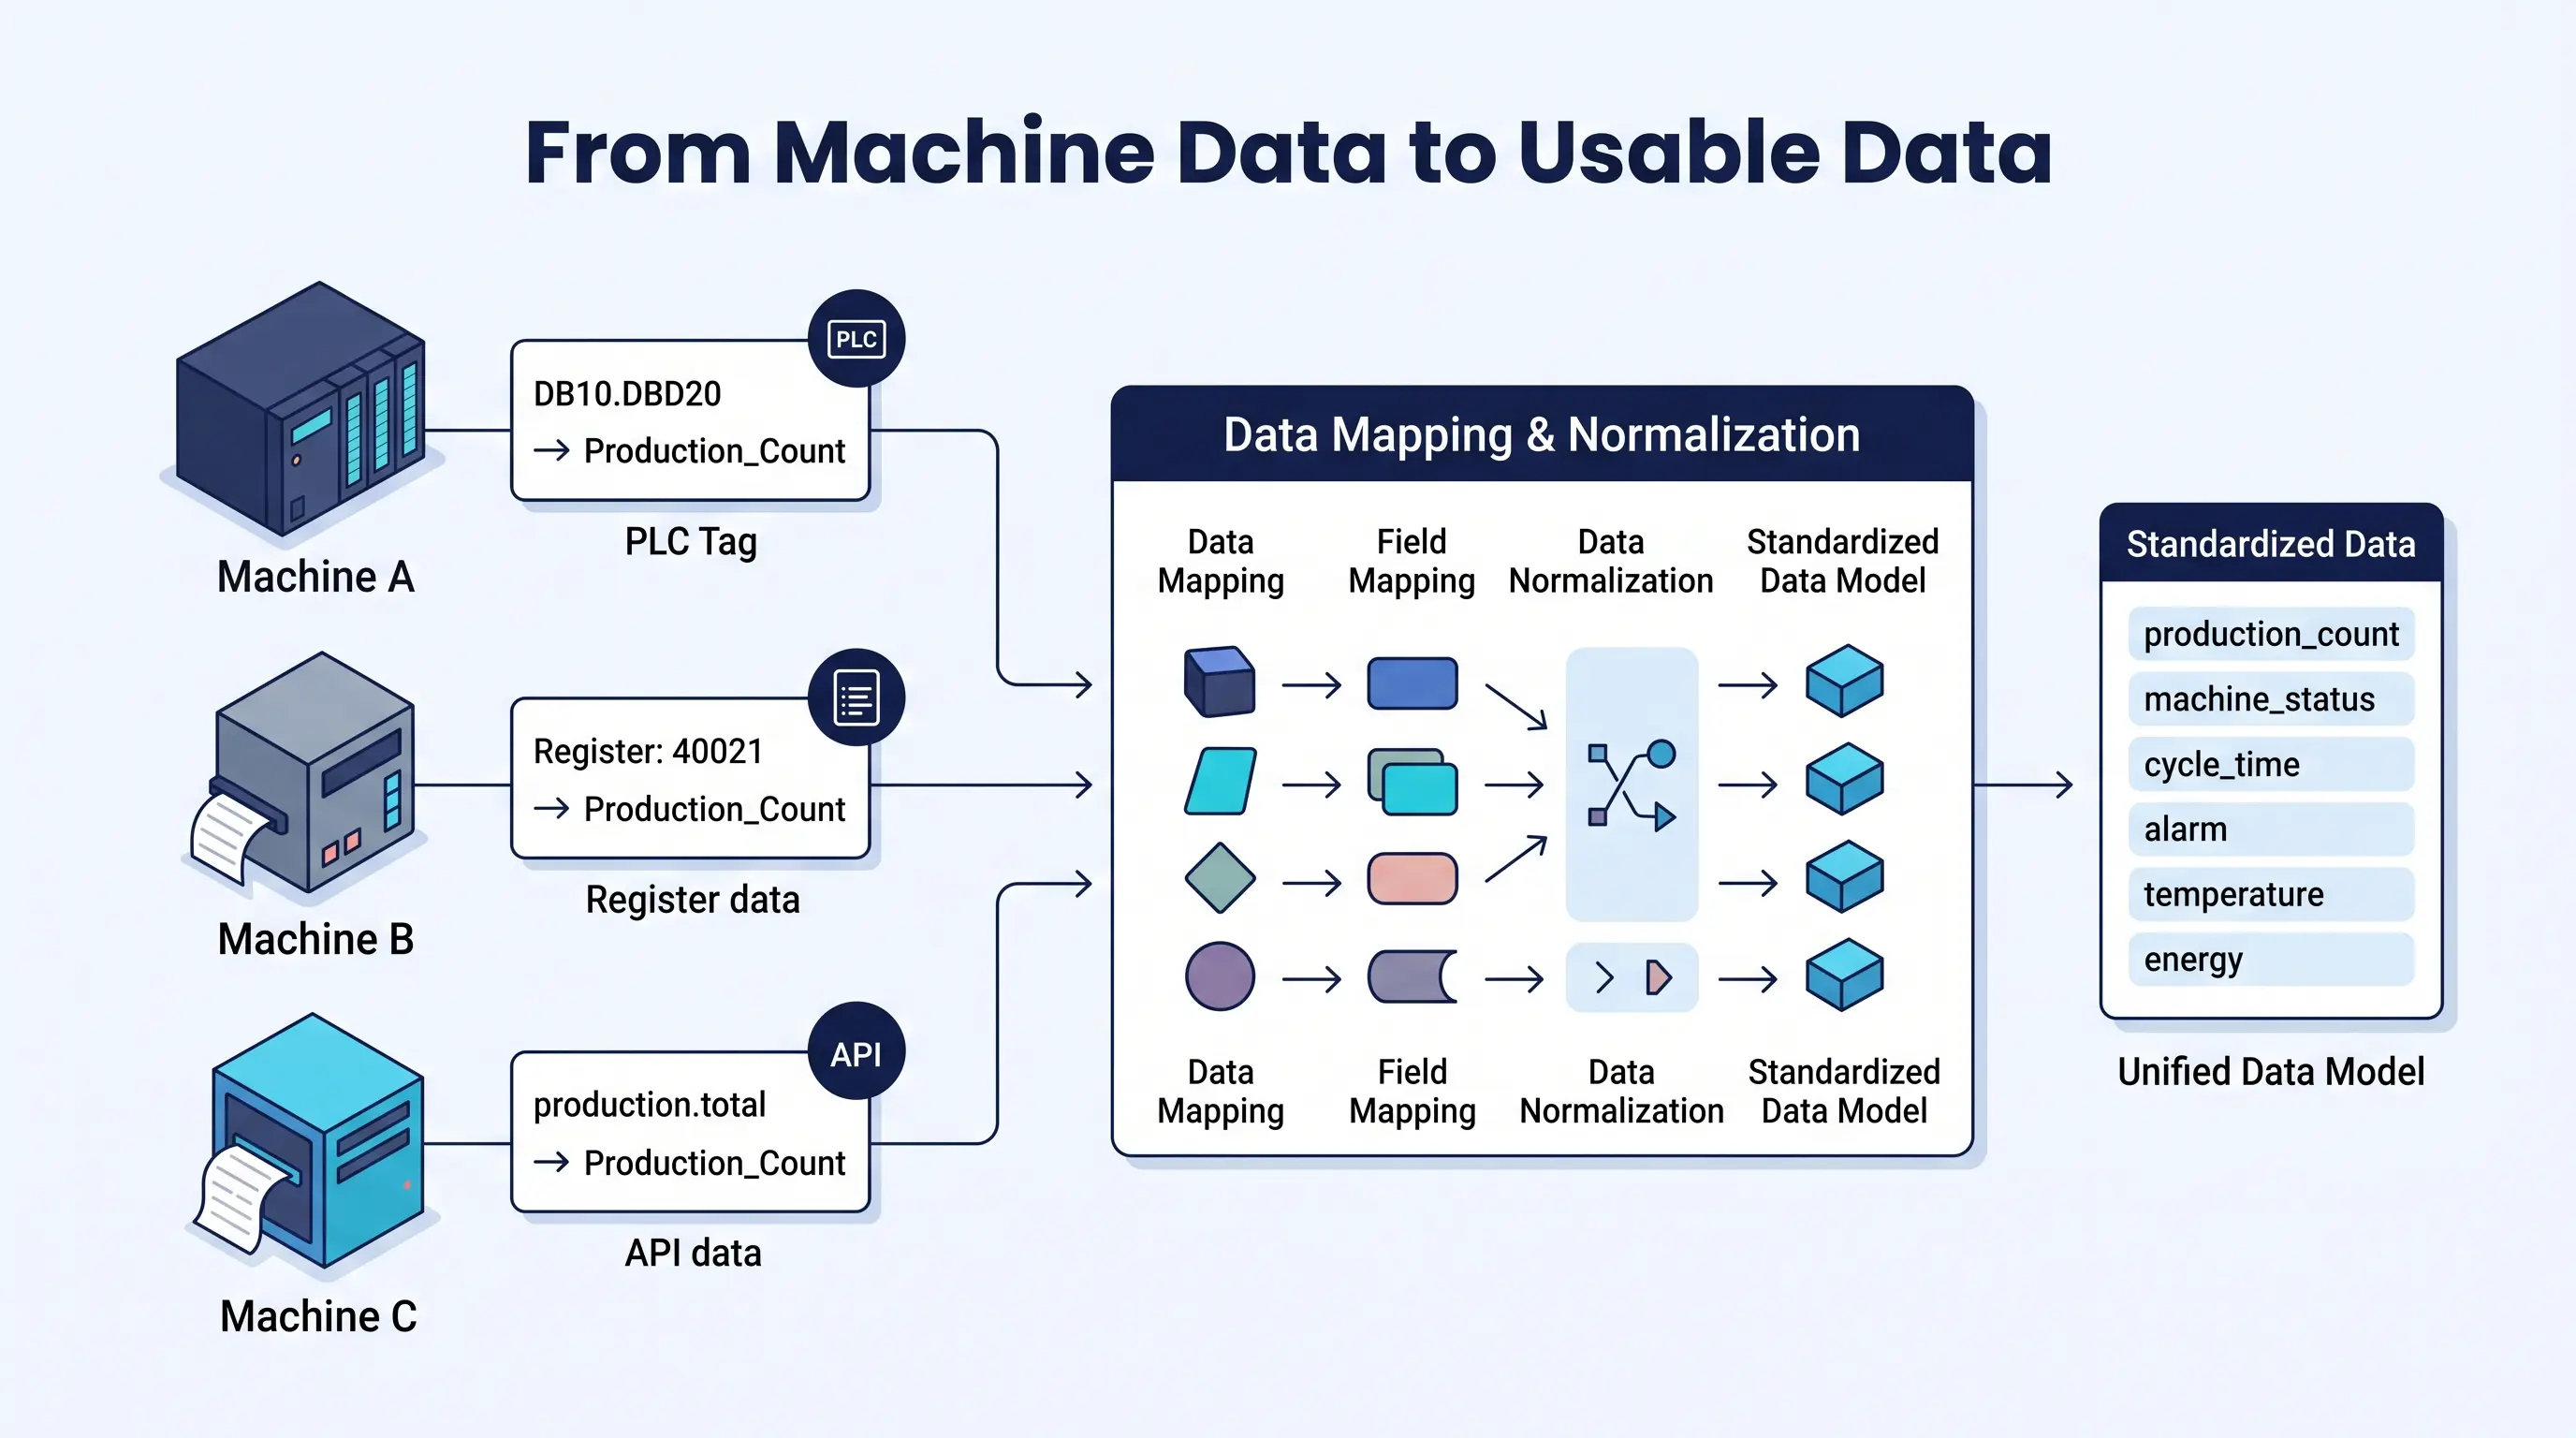
2. สถาปัตยกรรม 4 เสาหลัก: ระบบ IoT โรงงาน, MES, CMMS และ ERP ต่างกันอย่างไร?
ตามมาตรฐานสากล ISA-95 (Enterprise-Control System Integration) ระบบสารสนเทศในโรงงานอุตสาหกรรมจะถูกแบ่งออกเป็นระดับชั้น (Levels) ตามหน้าที่และความถี่ของข้อมูล การเข้าใจบทบาทของแต่ละระบบจะช่วยให้การวางสถาปัตยกรรม ระบบ IoT โรงงาน ทำงานร่วมกับระบบอื่นได้อย่างมีประสิทธิภาพสูงสุด:
1. ระบบ IoT โรงงาน (Industrial IoT & OT Layer): หัวใจการเก็บข้อมูลระดับมิลลิวินาที
ระดับชั้น ISA-95 (Level 0 - Level 2): Sensor, PLC, CNC, Robot, Edge Gateway
- หน้าที่หลัก: ทำหน้าที่เป็น "ประสาทสัมผัส" ของโรงงาน ดึงสัญญาณทางกายภาพจากเครื่องจักร เช่น สัญญาณพัลส์นับรอบ (Encoder/Counter), อุณหภูมิ, ความสั่นสะเทือน (Vibration), กระแสไฟฟ้า (Current), แรงดันไฮดรอลิก, และสถานะไฟ Alarm - ความถี่ของข้อมูล: Real-time สูงมาก (10ms - 1 วินาที) - บทบาทในระบบ: ระบบ IoT โรงงาน ทำหน้าที่เป็นแหล่งกำเนิดข้อมูลความจริงชุดเดียว (Single Source of Truth) จากหน้างาน เพื่อป้อนให้กับระบบระดับบนต่อไป
2. MES (Manufacturing Execution System): สมองกลควบคุมสายการผลิต
ระดับชั้น ISA-95 (Level 3): Manufacturing Operations Management
- หน้าที่หลัก: ทำหน้าที่เป็น "สมองกล" ควบคุมกระบวนการผลิตหน้างาน นำ Work Order จาก ERP มากระจายลงสู่ไลน์ผลิต บันทึก Cycle Time, คำนวณค่า OEE Dashboard อัตโนมัติ, ตรวจสอบคุณภาพงาน (Good/Defect Tracking), และบริหารจัดการข้อจำกัดหน้างาน - ความถี่ของข้อมูล: Real-time ถึง Near Real-time (วินาที ถึง นาที) - บทบาทในระบบ: รับข้อมูลสถานะเครื่องจักรจาก ระบบ IoT โรงงาน มาผูกเข้ากับบริบทของงานผลิต เช่น นาย A ผลิตชิ้นงาน Lot ไหน อยู่บนเครื่องอะไร ได้ยอดเท่าไร และเกิด Downtime เพราะสาเหตุใด ศึกษารายละเอียดเพิ่มเติมที่ ระบบ MES โรงงาน คืออะไร?
3. CMMS (Computerized Maintenance Management System): ผู้พิทักษ์ความพร้อมของเครื่องจักร
ระดับชั้น ISA-95 (Level 3 - Level 4): Asset & Maintenance Management
- หน้าที่หลัก: ดูแลสุขภาพและความพร้อมใช้งานของเครื่องจักร (Machine Availability) บริหารประวัติการซ่อม (Maintenance Log), แผนบำรุงรักษาเชิงป้องกัน (Preventive Maintenance - PM), คำนวณชั่วโมงเดินเครื่อง (Running Hours), สถิติ MTBF/MTTR และการเบิกจ่ายอะไหล่สำรอง (Spare Parts) - ความถี่ของข้อมูล: นาที, ชั่วโมง, หรือรายวัน (Event-driven / Time-based) - บทบาทในระบบ: นำข้อมูลสุขภาพเครื่องจักรจาก ระบบ IoT โรงงาน มาเปลี่ยนการซ่อมบำรุงแบบตั้งรับ ให้กลายเป็นการซ่อมบำรุงตามสภาพจริง (CBM) อ่านเพิ่มเติมที่ ซอฟต์แวร์บริหารงานซ่อมบำรุงโรงงาน
4. ERP (Enterprise Resource Planning): บริหารจัดการทรัพยากรระดับองค์กร
ระดับชั้น ISA-95 (Level 4): Business & Enterprise Management
- หน้าที่หลัก: บริหารจัดการภาพรวมทางธุรกิจ บัญชี การเงิน ใบสั่งซื้อจากลูกค้า (Sales Orders), แผนความต้องการวัตถุดิบ (MRP / BOM), การจัดซื้อจัดจ้าง (Procurement), การจัดการสินค้าคงคลัง (Inventory), และต้นทุนผลิตภัณฑ์ (Product Costing) - ความถี่ของข้อมูล: รายชั่วโมง, รายวัน, รายเดือน (Batch Processing) - บทบาทในระบบ: รับข้อมูลสรุปผลการผลิตและชั่วโมงเครื่องจักรจาก MES/CMMS ไปทำการตัดสต็อกวัตถุดิบและคำนวณกำไร-ขาดทุนที่แท้จริง อ่านเพิ่มเติมได้ที่ ระบบ ERP โรงงาน
3. สถาปัตยกรรมการไหลของข้อมูล: เชื่อมต่อระบบ IoT โรงงาน สู่ MES, CMMS และ ERP
ตารางเปรียบเทียบหน้าที่และความแตกต่างของทั้ง 4 เสาหลัก:
| คุณลักษณะ | ระบบ IoT โรงงาน (OT) | MES (Execution) | CMMS (Maintenance) | ERP (Enterprise) |
|---|---|---|---|---|
| ระดับมาตรฐาน ISA-95 | Level 1-2 (Device/Control) | Level 3 (Operations) | Level 3-4 (Maintenance/Asset) | Level 4 (Business Planning) |
| โฟกัสหลัก | สัญญาณและตัวแปรเครื่องจักร | กระบวนการผลิตและคุณภาพ | สุขภาพเครื่องจักรและงานซ่อม | การเงิน วัตถุดิบ และคำสั่งซื้อ |
| ความถี่ของข้อมูล | Milliseconds - Seconds | Seconds - Minutes | Minutes - Hours (Event-driven) | Hours - Daily (Batch) |
| ผู้ใช้งานหลัก | วิศวกรระบบ, Automation | หัวหน้ากะ, ฝ่ายผลิต, QC | ช่างซ่อมบำรุง, Plant Engineer | ฝ่ายวางแผน, จัดซื้อ, บัญชี, ผู้บริหาร |
| ผลลัพธ์สำคัญ | Raw Tags, Machine State | Work Order Status, OEE, Scrap | PM Schedule, MTBF/MTTR, Spare Parts | P&L, Inventory Valuation, Delivery Plan |
เมื่อนำ ระบบ IoT โรงงาน มาเป็นฐานรากในการเชื่อมโยง จะเกิดสถาปัตยกรรมการไหลของข้อมูลแบบปิด (Closed-Loop Data Flow) ดังนี้:
1. เชื่อมต่อระบบ IoT โรงงาน กับ MES: นับยอดผลิตและวัด OEE อัตโนมัติ
ผ่านโซลูชัน Machine Data Integration สัญญาณดิบจากเครื่องจักรจะถูกส่งเข้าสู่ระบบ MES โดยตรง:
- Auto-Counting: เซนเซอร์ใน ระบบ IoT โรงงาน ตรวจจับจังหวะการผลิตและนับยอด Good/Defect แบบเรียลไทม์ ตัดปัญหาการนับยอดผิดพลาด - Downtime Reason Prompting: ทันทีที่เครื่องจักรหยุดทำงานเกินกำหนด ระบบ IoT โรงงาน จะแจ้งเตือน MES เพื่อให้หน้าจอประจำจุดขึ้นหน้าต่างบังคับให้พนักงานเลือกรหัสสาเหตุ Downtime - Real-time OEE: นำเวลาเดินเครื่องจริง ยอดผลิต และของเสีย มาคำนวณค่า OEE (Availability, Performance, Quality) แสดงผลบน Production Dashboard แบบสดๆ
2. เชื่อมต่อระบบ IoT โรงงาน กับ CMMS: สู่การซ่อมบำรุงตามสภาพจริง (CBM)
เปลี่ยนจากการซ่อมบำรุงตามรอบเวลา (Time-based PM) มาเป็นการซ่อมบำรุงตามสภาพเครื่องจักรจริง (Condition-Based Maintenance):
- Running Hours Trigger: ระบบ IoT โรงงาน วัดชั่วโมงเดินเครื่องจริง เมื่อสะสมครบตามที่กำหนด ระบบจะสั่งให้ CMMS ออกใบงานตรวจเช็กสภาพ (PM Work Order) อัตโนมัติ - Early Fault Detection: เซนเซอร์ตรวจวัดความสั่นสะเทือน (Vibration Sensor) และความร้อนบนมอเตอร์/ตลับลูกปืน หากมีค่าผิดปกติเกินเกณฑ์ ระบบ IoT โรงงาน จะส่งสัญญาณ Trigger ไปยัง CMMS เพื่อสร้างงานซ่อมฉุกเฉินให้ช่างทันที
3. เชื่อมต่อ MES กับ ERP: ตัดสต็อกอัตโนมัติ (Auto-Backflush) และ Real-time Costing
การเชื่อมต่อระหว่างชั้นผลิตกับชั้นบริหารธุรกิจ:
- Production Dispatch: ERP ส่ง Work Order ลงมายัง MES เพื่อให้หัวหน้ากะจัดคิวงานลงเครื่องจักร - Automated Backflushing: เมื่อผลิตชิ้นงานเสร็จ MES ส่งยอดผลิตจริงขึ้นสู่ ERP เพื่อสั่งตัดยอดวัตถุดิบตามสูตรการผลิต (BOM) โดยอัตโนมัติ - Actual Job Costing: ส่งข้อมูลชั่วโมงเดินเครื่องและเวลาแรงงานจริงเข้าสู่ระบบบัญชีต้นทุนใน ERP ทำให้เห็นต้นทุนการผลิตที่แท้จริงได้ทันทีในวันเดียวกัน
4. เชื่อมต่อ CMMS กับ ERP & MES: ประสานแผนผลิตกับตารางซ่อมบำรุง
ขจัดปัญหาความขัดแย้งระหว่างแผนกผลิตและแผนกช่าง:
- Capacity Sync: เมื่อ CMMS มีกำหนดการซ่อมบำรุงเครื่องจักร จะส่งตารางหยุดเครื่องไปบล็อกคิวงานใน MES เพื่อไม่ให้ฝ่ายผลิตจัดงานลงเครื่องดังกล่าว - Spare Part Procurement: เมื่อช่างเบิกใช้อะไหล่ใน CMMS ระบบจะสั่งตัดสต็อกใน ERP ผ่านระบบ Inventory Management และหากอะไหล่ถึงจุด Reorder Point ระบบ ERP จะเปิด PR สั่งซื้อให้ฝ่ายจัดซื้อทันที
4. โพรโทคอลและเทคโนโลยีในการเชื่อมโยงระบบ IoT โรงงาน (Tech Stack)
การสร้างสะพานเชื่อมต่อ ระบบ IoT โรงงาน เข้ากับระบบบริหารจัดการระดับบน จำเป็นต้องใช้โพรโทคอลและสถาปัตยกรรมที่เปิดกว้าง ปลอดภัย และรองรับเครื่องจักรหลากยี่ห้อ
1. OT to Edge Protocols: OPC UA, Modbus TCP, MQTT และ Industrial Edge Gateway
สำหรับการดึงข้อมูลจาก PLC หลากหลายแบรนด์ (Mitsubishi, Omron, Siemens, Allen-Bradley, Delta):
- OPC UA (Open Platform Communications Unified Architecture): โพรโทคอลมาตรฐานสากลที่มีระบบความปลอดภัยสูงและกำหนด Data Structure ชัดเจน - MQTT (Message Queuing Telemetry Transport): สถาปัตยกรรม Publish/Subscribe ที่ประหยัดแบนด์วิดท์ เหมาะกับการส่งข้อมูล ระบบ IoT โรงงาน ขึ้นสู่ Cloud/Server แบบ Event-driven - Modbus TCP / RTU: มาตรฐานสื่อสารยอดนิยมสำหรับอ่านค่าจาก Power Meter, อุณหภูมิ, และอุปกรณ์ I/O Remote - Edge Gateway: อุปกรณ์คอมพิวเตอร์อุตสาหกรรมสำหรับรวบรวมข้อมูล, กรองข้อมูล (Data Filtering), และสำรองข้อมูลกรณีเครือข่ายขัดข้อง
2. IT & Enterprise Layer: RESTful API, Webhooks และ Unified Namespace (UNS)
การเชื่อมต่อไปยัง MES, CMMS และ ERP:
- Unified Namespace (UNS): สถาปัตยกรรมยุคใหม่ของ Industry 4.0 ที่ใช้ MQTT Broker เป็นศูนย์กลางของข้อมูลโรงงาน ทุกระบบเชื่อมต่อเข้าสู่ Hub กลาง ลดความซับซ้อนของการเขียนโค้ดแบบ Point-to-Point - RESTful API & Webhooks: ช่องทางมาตรฐานในการส่งคำสั่งงาน, สรุปผลยอดผลิต และการแจ้งเตือนข้ามระบบ - Database Staging Tables: สำหรับระบบ ERP รุ่นดั้งเดิม สามารถใช้ฐานข้อมูลตัวกลาง (Staging DB) ในการแลกเปลี่ยนข้อมูลอย่างปลอดภัย
3. เครื่องจักรรุ่นเก่า (Legacy Machines): ติดตั้งระบบ IoT โรงงาน ด้วย Non-Invasive Retrofit
สำหรับโรงงานที่มีเครื่องจักรรุ่นเก่าอายุ 10-30 ปีขึ้นไปที่ไม่มีพอร์ตสื่อสาร สามารถใช้เทคนิค:
- ดึงสัญญาณไฟจากเสา Tower Light (เขียว, เหลือง, แดง) ผ่านโมดูล Optical Isolation - ติดตั้ง Current Transformer (CT Clamp) วัดกระแสโหลดของมอเตอร์หลักเพื่อรู้สถานะ Run/Idle/Stop - ติดตั้งเซนเซอร์ภายนอก (Photoelectric / Proximity Sensor) เพื่อนับยอดผลิต
เทคนิคนี้ช่วยให้เครื่องจักรเก่าเข้าร่วม ระบบ IoT โรงงาน ได้อย่างสมบูรณ์โดยไม่ต้องดัดแปลง PLC เดิม อ่านข้อมูลเพิ่มเติมได้ที่ เครื่องจักรรุ่นเก่าติดตั้งระบบ IoT โรงงานได้อย่างไร?
5. 3 กรณีศึกษาการทำงานจริง: พลังของการเชื่อมต่อระบบ IoT โรงงาน แบบบูรณาการ
ตัวอย่างการทำงานจริงเมื่อ ระบบ IoT โรงงาน ถูกเชื่อมโยงเข้ากับระบบบริหารจัดการทั้ง 3 ระบบอย่างสมบูรณ์:
กรณีที่ 1: เครื่องจักรหยุดฉุกเฉิน (Unplanned Breakdown)
1. ระบบ IoT โรงงาน: ตรวจจับสัญญาณ Alarm หยุดเครื่องจาก PLC เครื่องปั๊มโลหะ 2. MES: บันทึกเวลาเริ่ม Downtime ส่งสัญญาณเสียงและไฟกระพริบผ่านระบบ Smart Andon และเปิดหน้าต่างบนแท็บเล็ตหน้าเครื่องให้ Operator เลือกรหัสความผิดปกติ 3. CMMS: รับรหัส Alarm แจ้งเตือนผ่าน LINE Notify เข้ามือถือช่างเวรทันที พร้อมแนบตำแหน่งตู้ควบคุมและคู่มือการซ่อม 4. ERP: รับข้อมูลอัปเดตจาก MES ว่าออเดอร์นี้ล่าช้า จึงคำนวณเวลานัดส่งมอบใหม่ (Estimated Completion Time) และแจ้งเตือนฝ่ายขายอัตโนมัติ
*ผลลัพธ์: ลดเวลาตอบสนองงานซ่อมจาก 30 นาทีเหลือต่ำกว่า 3 นาที และลด Downtime รวมลงได้กว่า 45%*
กรณีที่ 2: มอเตอร์สั่นสะเทือนผิดปกติ (Predictive Maintenance in Action)
1. ระบบ IoT โรงงาน: เซนเซอร์ตรวจจับความสั่นสะเทือน (Vibration Sensor) บนมอเตอร์สายพานลำเลียง พบการสั่นสะเทือนเพิ่มขึ้น 25% เกินค่ามาตรฐาน 2. CMMS: รับค่าการเตือนล่วงหน้า สร้างใบแจ้งซ่อมเชิงป้องกัน (Preventive Work Order) ล่วงหน้า ประเภท "ตรวจสอบและอัดจาระบีลูกปืนมอเตอร์" กำหนดเวลาภายใน 48 ชั่วโมง 3. MES: ตรวจสอบตารางการผลิต และแนะนำให้ช่างเข้าปฏิบัติงานในช่วงเวลาพักเปลี่ยนกะ (Shift Changeover) เพื่อไม่ให้กระทบเวลาเดินเครื่อง 4. ERP: CMMS จองอะไหล่ตลับลูกปืนในสต็อก ERP ล่วงหน้า เพื่อให้ช่างหยิบไปใช้งานได้ทันที
*ผลลัพธ์: ป้องกันมอเตอร์ไหม้หรือสายพานขาดกะทันหัน ประหยัดค่าอะไหล่และค่าสูญเสียกำลังการผลิตหลักแสนบาท*
กรณีที่ 3: จบใบสั่งงาน ตัดสต็อกสินค้าและคำนวณต้นทุนทันที
1. ERP: ฝ่ายวางแผนออกใบสั่งผลิต WO-2026-0089 จำนวน 5,000 ชิ้น ส่งผ่าน API ไปยัง MES 2. MES: แสดงรายการงานบนหน้าจอ Operator หน้าเครื่องจักร เมื่อเริ่มงาน Operator กดเริ่มและสแกนบาร์โค้ดวัตถุดิบ 3. ระบบ IoT โรงงาน: นับจำนวนการปั๊มชิ้นงานจริงแบบ Real-time ร่วมกับกล้อง AI Camera Defect Detection ตรวจสอบของเสีย 4. MES: สรุปยอดผลิตเมื่อครบ 5,000 ชิ้น (Good: 4,920 ชิ้น, Defect: 80 ชิ้น) ใช้เวลาผลิตจริง 4 ชั่วโมง 15 นาที 5. ERP: รับข้อมูลสรุปจาก MES แล้วทำการปิดใบสั่งผลิต, บันทึก Finished Goods เข้าสต็อก, ตัดเบิกวัตถุดิบตาม BOM, และคำนวณต้นทุนจริงเทียบกับ Standard Cost ทันที
*ผลลัพธ์: ยอดสต็อกใน ERP แม่นยำ 100% สิ้นสุดการทำ Stock Adjustment ปลายเดือน และผู้บริหารเห็นต้นทุนกำไรได้ทันที*
6. ประโยชน์และความคุ้มค่า (ROI) ของการเชื่อมโยงระบบ IoT โรงงาน
การเชื่อมโยง ระบบ IoT โรงงาน เข้ากับ MES, CMMS และ ERP ให้ผลตอบแทนทางธุรกิจที่ชัดเจนและวัดผลได้จริง:
| ตัวชี้วัดสำคัญ (Key Metrics) | ก่อนเชื่อมโยงระบบ (Data Silo) | หลังเชื่อมโยงระบบ (Integrated Smart Factory) | ผลลัพธ์ที่ได้ (Business Impact) |
|---|---|---|---|
| เวลาในการเก็บและสรุปข้อมูล | 8 - 24 ชั่วโมง (คีย์กระดาษลง Excel) | Real-time (อัตโนมัติ 100%) | ตัดสินใจแก้ปัญหาหน้างานได้ทันที |
| ความแม่นยำของสต็อก (Inventory Accuracy) | 70% - 85% (มีสต็อกคลาดเคลื่อนประจำ) | 98% - 99.5% (Auto-backflush) | ลดเงินจมในสต็อกวัตถุดิบและ WIP ได้ 15-25% |
| Unplanned Machine Downtime | 15% - 25% ของเวลาผลิตทั้งหมด | ลดลงเหลือ 5% - 10% | ผลิตได้งานเพิ่มขึ้นโดยไม่ต้องซื้อเครื่องจักรใหม่ |
| ประสิทธิผลโดยรวมของเครื่องจักร (OEE) | 50% - 65% (ประเมินคร่าวๆ) | 75% - 88% (วัดผลโปร่งใสแม่นยำ) | กำลังการผลิตรวมเพิ่มขึ้น 15% - 30% |
| เวลาในการตอบสนองงานซ่อม (Mean Time to Respond) | 20 - 45 นาที | ต่ำกว่า 3 - 5 นาที | ช่างซ่อมได้ตรงจุด พร้อมอะไหล่ในมือ |
| ความผิดพลาดจากคน (Human Entry Errors) | มีข้อผิดพลาด 3-8% ต่อวัน | 0% ในส่วนการนับยอดและตัดสต็อก | ลดการผลิตเกิน/ขาด และปัญหาการเคลมจากลูกค้า |
อ่านบทวิเคราะห์การประเมินความคุ้มค่าเพิ่มเติมได้ที่ การคำนวณ ROI ในการติดตั้งระบบ IoT โรงงาน
7. ขั้นตอน 5 สเต็ปในการเชื่อมต่อระบบ IoT โรงงาน เข้ากับระบบบริหารโรงงาน
การวางระบบเชื่อมโยงข้อมูลควรดำเนินการเป็นขั้นตอน (Phased Rollout) เพื่อลดความเสี่ยงและวัดผลความคุ้มค่าได้ตั้งแต่ระยะเริ่มต้น:
Step 1: Data & System Audit (สำรวจขุมพลังข้อมูลและระบบเดิม)
- สำรวจยี่ห้อ รุ่น และพอร์ตสื่อสารของเครื่องจักรในสายการผลิต - ตรวจสอบความสามารถของซอฟต์แวร์ ERP เดิม ว่ารองรับการเชื่อมต่อแบบใด (REST API, Database Link, Webhook หรือ File Import/Export) - กำหนดเป้าหมายทางธุรกิจ (Business KPI) เช่น ต้องการลด Downtime ของไลน์ A หรือต้องการรู้ค่า OEE ที่แท้จริง
Step 2: ติดตั้งระบบ IoT โรงงาน และ Edge Gateway กับไลน์นำร่อง
- เลือกสายการผลิตคอขวด (Bottleneck Line) จำนวน 1-3 เครื่องจักร เพื่อเป็นโมเดลนำร่อง - ติดตั้ง Edge Gateway และเชื่อมต่อสัญญาณควบคุมหลัก (Run, Stop, Alarm, Cycle Count) - ทดสอบความเสถียรของการดึงข้อมูลดิบระดับ OT ให้ได้ข้อมูลที่ถูกต้อง 100%
Step 3: ปรับใช้ MES เพื่อสร้าง Context ให้กับข้อมูลจากระบบ IoT โรงงาน
- นำข้อมูลจาก ระบบ IoT โรงงาน มาผูกเข้ากับ Work Order, รหัสพนักงาน, ชนิดผลิตภัณฑ์ และสาเหตุ Downtime - ติดตั้งหน้าจอ Production Dashboard และแท็บเล็ตประจำจุดทำงาน - ฝึกอบรม Operator และหัวหน้ากะให้คุ้นเคยกับการบันทึกสาเหตุงานหยุดและการดูค่า OEE แบบสดๆ
Step 4: เชื่อมโยงระบบซ่อมบำรุง CMMS เพื่อขจัดเครื่องพังกระทันหัน
- ผูกสัญญาณ Alarm และชั่วโมงการทำงาน (Running Hours) จาก ระบบ IoT โรงงาน เข้ากับตาราง Preventive Maintenance ใน CMMS - ตั้งค่าระบบแจ้งเตือนอัตโนมัติผ่าน LINE หรือ Application เมื่อเกิดเหตุเครื่องจักรหยุดทำงาน - จัดการทะเบียนอะไหล่และประวัติการซ่อมให้เป็นระบบดิจิทัล
Step 5: เชื่อมต่อไปยัง ERP และขยายผลทั่วทั้งโรงงาน (Full Scale Rollout)
- พัฒนาท่อเชื่อมต่อ (Integration Pipeline) ส่งยอดผลิตจริงและของเสียจาก MES เข้าสู่โมดูล Inventory และ Costing ของ ERP - ทดสอบการตัดสต็อกอัตโนมัติ (Automated Backflushing) ในช่วงทดสอบคู่ขนาน (Parallel Run) จนมั่นใจในความถูกต้อง - ขยายผลการติดตั้งสถาปัตยกรรมนี้ไปยังทุกสายการผลิตและโรงงานสาขา
8. ข้อผิดพลาดทั่วไปในการเชื่อมต่อระบบ IoT โรงงาน และแนวทางป้องกัน
จากประสบการณ์การติดตั้งระบบให้กับโรงงานอุตสาหกรรมในไทย ข้อผิดพลาดที่พบบ่อยที่สุดที่ควรระวัง:
1. ส่งข้อมูลดิบ (Raw Data) ทั้งหมดเข้า ERP โดยตรง: ERP ไม่ได้ถูกออกแบบมาเพื่อรับข้อมูลเซนเซอร์ระดับมิลลิวินาที หากส่งข้อมูลดิบทุกวินาทีเข้า ERP จะทำให้ฐานข้อมูล ERP ช้า ล่ม และเปลืองพื้นที่จัดเก็บ ควรให้ ระบบ IoT โรงงาน และ MES เป็นตัวกรอง (Filter & Aggregate) และส่งเฉพาะข้อมูลผลสรุป (Business Events) ขึ้นสู่ ERP 2. ละเลยความปลอดภัยระหว่างเครือข่าย OT และ IT (Network Segmentation): เครือข่ายเครื่องจักร (OT) ควรแยก VLAN หรือมี Industrial Firewall คั่นกับเครือข่ายสำนักงาน (IT) เสมอ เพื่อป้องกันไม่ให้ปัญหาเน็ตเวิร์กจากฝั่งออฟฟิศเข้ามารบกวนการทำงานของเครื่องจักรในสายการผลิต 3. เลือกระบบที่เป็นระบบปิด (Vendor Lock-in): การเลือกใช้ระบบที่ไม่มี Open API หรือคิดค่าธรรมเนียมแพงมากในการดึงข้อมูลออก จะกลายเป็นคอขวดสำคัญในการพัฒนาโรงงานในอนาคต ควรเลือกเทคโนโลยีและพาร์ตเนอร์ที่สนับสนุนมาตรฐานเปิด เช่น OPC UA, MQTT, REST API 4. ลืมออกแบบกระบวนการทำงานของคน (Change Management): เทคโนโลยีเป็นเพียง 50% ของความสำเร็จ อีก 50% คือความเข้าใจของพนักงานหน้างาน หากช่างหรือ Operator รู้สึกว่าระบบใช้งานยากหรือไม่เข้าใจประโยชน์ ก็จะไม่ให้ความร่วมมือในการป้อนรหัสเหตุผล หรือละเลยการใช้งาน
9. คำถามที่พบบ่อย (FAQ) เกี่ยวกับระบบ IoT โรงงาน และการเชื่อมต่อ 4 ระบบ
รวบรวมคำตอบสำหรับคำถามยอดฮิตจากผู้บริหารและทีมวิศวกรโรงงานที่กำลังวางแผนติดตั้ง ระบบ IoT โรงงาน:
ระบบ IoT โรงงาน เชื่อมต่อกับระบบ ERP เดิม (เช่น SAP, Dynamics, Formula, Express) ได้จริงไหม?
ทำได้อย่างแน่นอน 100%: ระบบ Integration สมัยใหม่สามารถเชื่อมต่อกับ ERP ได้ทุกค่าย ไม่ว่าจะเป็น ERP สากลที่มี REST API ทันสมัย หรือ ERP ในประเทศที่ใช้การแลกเปลี่ยนผ่าน Staging Database, CSV/Excel Batch Interface หรือ Direct Database Procedure
ทำไมถึงไม่ควรนำข้อมูลจาก ระบบ IoT โรงงาน ยิงตรงเข้า ERP โดยไม่ต้องมี MES หรือ CMMS?
เพราะบทบาทหน้าที่ของระบบต่างกันอย่างสิ้นเชิง ระบบ IoT โรงงาน ทำงานระดับ "วินาที" ส่วน ERP ทำงานระดับ "วัน/เดือน" หากนำข้อมูลดิบยิงตรงเข้า ERP ระบบ ERP จะไม่เข้าใจบริบทของงานหน้างาน (ขาดบริบทว่าสัญญาณไฟตกนี้เกิดจากแม่พิมพ์เสีย หรือพนักงานไปพักเบรก) และ ERP ไม่มีฟังก์ชันควบคุมการผลิตแบบ Real-time, ไม่มีระบบ Andon, และไม่มีโมดูลตรวจสอบคุณภาพแบบชิ้นต่อชิ้น
เครื่องจักรเก่าไม่มี PLC และไม่มีพอร์ตสื่อสาร จะติดตั้งระบบ IoT โรงงาน ได้หรือไม่?
ทำได้แน่นอนด้วยเทคนิค Non-Invasive IoT Retrofit เช่น การคล้อง CT Clamp วัดกระแสโหลดมอเตอร์, การต่อพ่วงสัญญาณไฟเสา Tower Light, หรือการติดตั้งเซนเซอร์ตรวจจับชิ้นงานภายนอก โดยต่อเข้ากับโมดูล Digital Input และ IoT Gateway ซึ่งใช้งบประมาณต่ำกว่าการซื้อเครื่องจักรใหม่ถึง 80-90% และไม่มีผลกระทบต่อการทำงานเดิมของเครื่องจักร
ติดตั้งระบบ IoT โรงงาน และเชื่อมต่อทั้ง 4 ระบบ ต้องใช้งบประมาณมหาศาลหรือไม่?
ไม่จำเป็นต้องลงทุนก้อนใหญ่ในคราวเดียว แนวทางที่ดีที่สุดคือการเริ่มต้นด้วยโครงการนำร่อง (Pilot Project) จำนวน 1-2 เครื่องจักร ด้วยงบประมาณเริ่มต้นหลักหมื่นถึงหลักแสนต้นๆ เพื่อพิสูจน์ผลลัพธ์ในการลด Downtime และเพิ่มค่า OEE เมื่อเห็นตัวเลขความคุ้มค่าและผลตอบแทน (ROI) ที่ชัดเจน จึงค่อยขยายผลไปยังส่วนอื่นๆ ของโรงงาน
10. สรุป: ติดตั้งและเชื่อมโยงระบบ IoT โรงงาน ครบวงจรกับ Redtech System
การเชื่อมโยง ระบบ IoT โรงงาน เข้ากับ MES, CMMS และ ERP คือหัวใจที่แท้จริงของการเปลี่ยนผ่านสู่ Industry 4.0 ที่ช่วยเปลี่ยนโรงงานที่เต็มไปด้วยกองกระดาษและข้อมูลที่กระจัดกระจาย ให้กลายเป็นโรงงานอัจฉริยะที่ตัดสินใจบนข้อมูล Real-time ที่แม่นยำ
Redtech System คือผู้เชี่ยวชาญด้าน Industrial Automation, ระบบ IoT โรงงาน และ Software Integration ในประเทศไทย เราให้บริการแบบครบวงจร (End-to-End Solutions):
- Hardware & IoT Layer: ติดตั้ง Edge Gateway, เซนเซอร์อุตสาหกรรม, Retrofit เครื่องจักรเก่าทุกรุ่นทุกยี่ห้อ - Machine Data Integration: ให้บริการเชื่อมโยงข้อมูล PLC และ Controller เข้าสู่ฐานข้อมูลกลางอย่างไร้รอยต่อ ผ่าน บริการ Machine Data Integration - Software Suite: ให้บริการ ระบบ MES โรงงาน, ระบบซ่อมบำรุง CMMS, ระบบ Smart Andon, และ ระบบ OEE Dashboard - ERP Integration: มีทีมวิศวกรซอฟต์แวร์ที่เชี่ยวชาญการทำ Integration กับระบบ ERP ทุกแพลตฟอร์ม
หากโรงงานของคุณกำลังมองหาแนวทางการวาง ระบบ IoT โรงงาน หรือต้องการทำ Proof of Concept (PoC) ติดต่อทีมวิศวกรผู้เชี่ยวชาญของ Redtech วันนี้เพื่อรับคำปรึกษาและประเมินหน้างานฟรี!
ติดต่อทีมงาน Redtech System คลิกที่นี่ หรือโทรสอบถามเพื่อพูดคุยกับวิศวกรระบบได้ทันที
ต้องการเชื่อมต่อข้อมูลจากเครื่องจักรเดิมของโรงงาน?
Redtech System ให้บริการออกแบบระบบ Industrial IoT และ Machine Data Integration สำหรับโรงงาน สามารถเชื่อมต่อ PLC, Sensor, SCADA และเครื่องจักรเดิม เพื่อดึงข้อมูล Production, Machine Status, Alarm, Cycle Time และ Running Hours เข้าสู่ระบบแบบ Real-time โดยไม่จำเป็นต้องเปลี่ยนเครื่องจักรเดิมทั้งหมด
บทความที่เกี่ยวข้อง
ระบบ IoT โรงงาน คืออะไร? ยกระดับสู่ Smart Factory | Redtech
เจาะลึกระบบ Industrial IoT โรงงาน สถาปัตยกรรม Machine Monitoring และการเชื่อมต่อ PLC เครื่องจักร เพื่อดึงข้อมูลการผลิตแบบ Real-time สู่ Smart Factory
MES คืออะไร? ระบบ MES โรงงานและการเชื่อมต่อ ERP | Redtech
MES (Manufacturing Execution System) คือระบบเชื่อมต่อข้อมูลหน้างาน (Shop Floor) เข้ากับระบบบริหารโรงงาน เพื่อติดตามและควบคุมกระบวนการผลิตแบบ Real-time
ระบบ ERP โรงงาน คืออะไร? คู่มือเชื่อมต่อ MES | Redtech
เจาะลึกระบบ ERP โรงงาน คืออะไร มีโมดูลอะไรบ้าง ต่างจาก MES อย่างไร พร้อมแนวทางเชื่อมต่อข้อมูลเครื่องจักร PLC สู่ ERP เพื่อยกระดับสู่ Smart Factory
เครื่องจักรรุ่นเก่า (Legacy Machine) ไม่มีพอร์ตสื่อสาร ติดตั้งระบบ IoT โรงงานได้ไหม? ต้องเริ่มอย่างไร
ไขข้อข้องใจ เครื่องจักรรุ่นเก่า (Legacy Machine) ไม่มีพอร์ตสื่อสารหรือไม่มี PLC ติดตั้งระบบ IoT โรงงานได้ไหม? เจาะลึก 5 เทคนิคดึงข้อมูลเครื่องจักรเก่าและขั้นตอนเริ่มต้นแบบคุ้มทุน
เปลี่ยนการจด OEE บนกระดาษเป็น Real-time Dashboard ด้วยระบบ IoT โรงงาน ลด Downtime ได้จริงแค่ไหน?
เจาะลึกการยกระดับ ระบบ OEE จากการจดกระดาษสู่ Real-time Dashboard ด้วยระบบ IoT โรงงาน ดึงข้อมูลเครื่องจักรคำนวณ Availability, Performance, Quality แม่นยำ 100% ลด Downtime ได้จริง 20-45%
วางระบบ IoT โรงงาน เริ่มต้นอย่างไรให้คุ้มทุนไว (ROI) โดยไม่ต้องรื้อระบบเดิมทั้งหมด
คู่มือวางระบบ IoT โรงงาน สำหรับผู้บริหารและวิศวกร เริ่มต้นอย่างไรให้คืนทุนไว (ROI 3-9 เดือน) ด้วยเทคนิค Non-Invasive Overlay เชื่อมต่อเครื่องจักรและซอฟต์แวร์เดิมโดยไม่ต้องรื้อระบบใหม่ทั้งหมด
Smart Factory คืออะไร? แนวทางทำระบบโรงงานอัจฉริยะ | Redtech
เจาะลึก Smart Factory คืออะไร การนำ IoT, Machine Data, Automation และซอฟต์แวร์มาเชื่อมข้อมูลโรงงานแบบ Real-time เพื่อลด Downtime และเพิ่มผลผลิต