
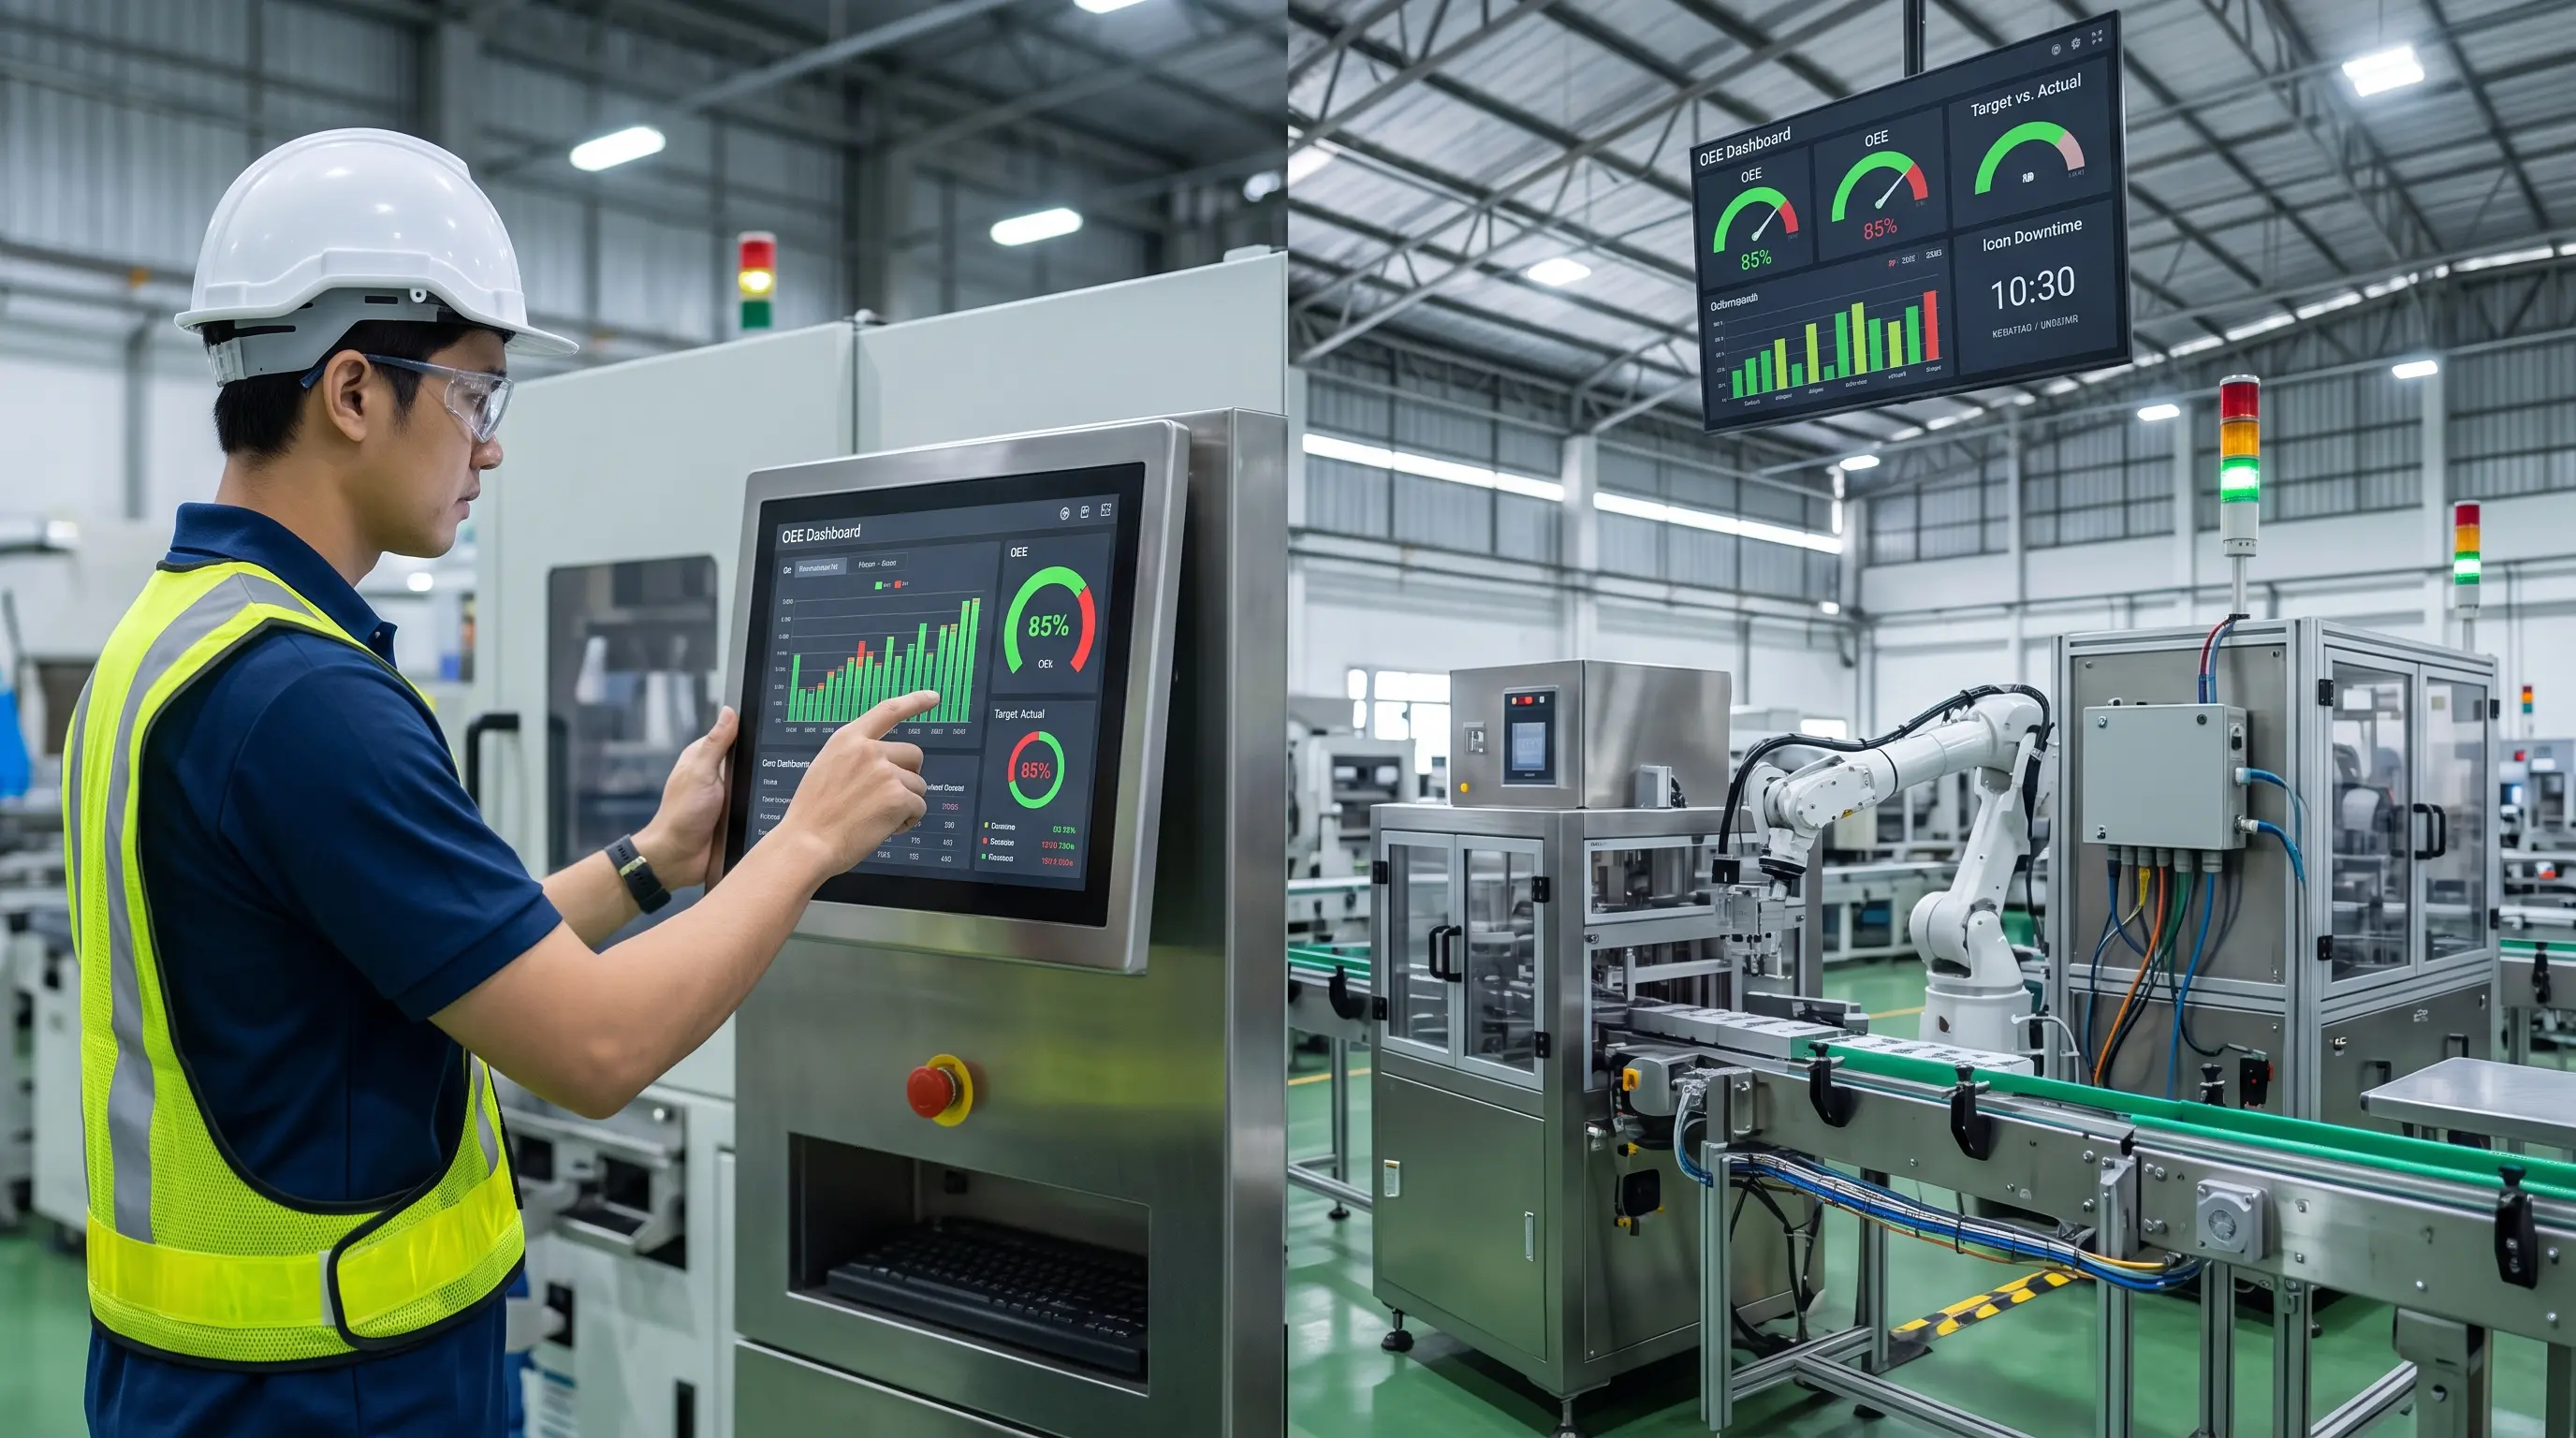
เปลี่ยนการจด OEE บนกระดาษเป็น Real-time Dashboard ด้วยระบบ IoT โรงงาน ลด Downtime ได้จริงแค่ไหน?
เจาะลึกการยกระดับ ระบบ OEE จากการจดกระดาษสู่ Real-time Dashboard ด้วยระบบ IoT โรงงาน ดึงข้อมูลเครื่องจักรคำนวณ Availability, Performance, Quality แม่นยำ 100% ลด Downtime ได้จริง 20-45%
1. หลุมพรางของการจด OEE บนกระดาษ: ทำไมตัวเลขสวยแต่ Downtime ไม่เคยลดลง?
ในอดีตจนถึงปัจจุบัน โรงงานอุตสาหกรรมส่วนใหญ่ยังคงใช้วิธี "จดบันทึกค่า OEE บนกระดาษ (Log Sheet)" โดยให้พนักงานหน้าเครื่อง (Operator) คอยดูนาฬิกา จดเวลากดเริ่มเครื่อง เวลาเครื่องดับ สาเหตุที่หยุด และนับยอดของดีของเสียลงในแบบฟอร์มกระดาษ ก่อนจะส่งต่อให้หัวหน้างานรวบรวมไปคีย์ลงในตาราง Microsoft Excel ในวันถัดไป
แต่คำถามที่ผู้บริหารโรงงาน ผู้จัดการฝ่ายผลิต และวิศวกรซ่อมบำรุงมักเจอก็คือ: "ทำไมตัวเลข OEE รายเดือนในรายงานดูสูงถึง 75–85% แต่ยอดผลิตจริงกลับไม่เคยถึงเป้า และยังมีปัญหา Downtime ค้างบ่อยจนต้องเปิด OT ทุกสัปดาห์?"
สาเหตุที่แท้จริงเกิดจาก "หลุมพรางของการจด OEE บนกระดาษ" ซึ่งมีจุดบกพร่องเชิงโครงสร้าง 5 ประการที่ไม่สามารถแก้ไขได้ด้วยการเพิ่มคนหรือการอบรม:
1.1 Data Latency (ข้อมูลช้าเกินกว่าจะแก้ไขปัญหาได้ทัน)
เมื่อเครื่องจักรหยุดทำงานเวลา 10:15 น. ข้อมูลบนแผ่นกระดาษจะถูกนำไปคีย์ลงระบบในเช้าวันรุ่งขึ้น นั่นหมายความว่า ข้อมูล Downtime มีความดีเลย์อย่างน้อย 24 ถึง 48 ชั่วโมง เมื่อผู้จัดการฝ่ายผลิตเห็นตัวเลข ปัญหานั้นก็ผ่านไปแล้ว ไม่สามารถเข้าไปแก้ไขหรือกู้คืนเวลาที่สูญเสียไปได้ การจดกระดาษจึงเป็นเพียง "ประวัติศาสตร์ย้อนหลัง (Lagging Indicator)" ไม่ใช่เครื่องมือควบคุมการผลิตแบบเชิงรุก
1.2 Human Bias & Fudge Factor (ตัวเลขบิดเบือนและปัดเศษ)
ธรรมชาติของพนักงานหน้าเครื่อง เมื่อเครื่องหยุดทำงาน 7 นาที มักจะบันทึกปัดเศษเป็น 5 นาที หรือหากหยุดหลายครั้งสั้นๆ ก็มักจะไม่จดเลย หรือแย่ไปกว่านั้นคือการเลือกไม่ลงบันทึกเวลาที่เครื่องหยุดเนื่องจากข้อผิดพลาดของพนักงานเองเพื่อเลี่ยงการถูกตำหนิ ส่งผลให้ข้อมูลที่ส่งถึงผู้บริหารเป็นข้อมูลที่ถูกตกแต่ง (Biased Data) โดยไม่ได้ตั้งใจ
1.3 Micro-Stoppage Blind Spot (จุดบอดของการหยุดย่อย 1–3 นาที)
การหยุดย่อยประเภทชิ้นงานติดขัด (Jam), เซนเซอร์สกปรก, หรือรอวัตถุดิบ 1–2 นาที มักไม่เคยปรากฏในเอกสารกระดาษ เพราะพนักงานไม่มีเวลาจด แต่ในความเป็นจริง การหยุดย่อยสัปดาห์ละ 30–50 ครั้ง สะสมกลายเป็น Downtime แฝงที่กินเวลาการผลิตสูงถึง 1–2 ชั่วโมงต่อกะ โดยที่ไม่มีใครทราบสาเหตุที่แท้จริง
1.4 Root Cause ไม่ชัดเจน (วิเคราะห์ปัญหาแบบเดาทาง)
ในกระดาษจดบันทึก ช่องสาเหตุการหยุดมักลงสั้นๆ แค่ "เครื่องติด", "ปรับตั้ง", หรือ "รอช่าง" ซึ่งไม่เพียงพอที่ฝ่ายวิศวกรรมจะนำไปวิเคราะห์ทางเทคนิคได้ว่าเกิดจากอุณหภูมิเกิน, แรงดันลมตก, ปัญหาของมอเตอร์ หรือเป็นปัญหาที่แม่พิมพ์
1.5 ภาระงานเอกสารซ้ำซ้อน (Administrative Burden)
หัวหน้างานและวิศวกรต้องเสียเวลาวันละ 1–2 ชั่วโมงเพียงเพื่อรวบรวม ตรวจนับ และป้อนข้อมูลกระดาษลง Excel แทนที่จะได้นำเวลานั้นไปวิเคราะห์สายการผลิตและพัฒนาการบำรุงรักษาเชิงป้องกัน (Preventive Maintenance)
2. ระบบ OEE แบบ Real-time Dashboard คืออะไร และ IoT โรงงานเปลี่ยนเกมอย่างไร?
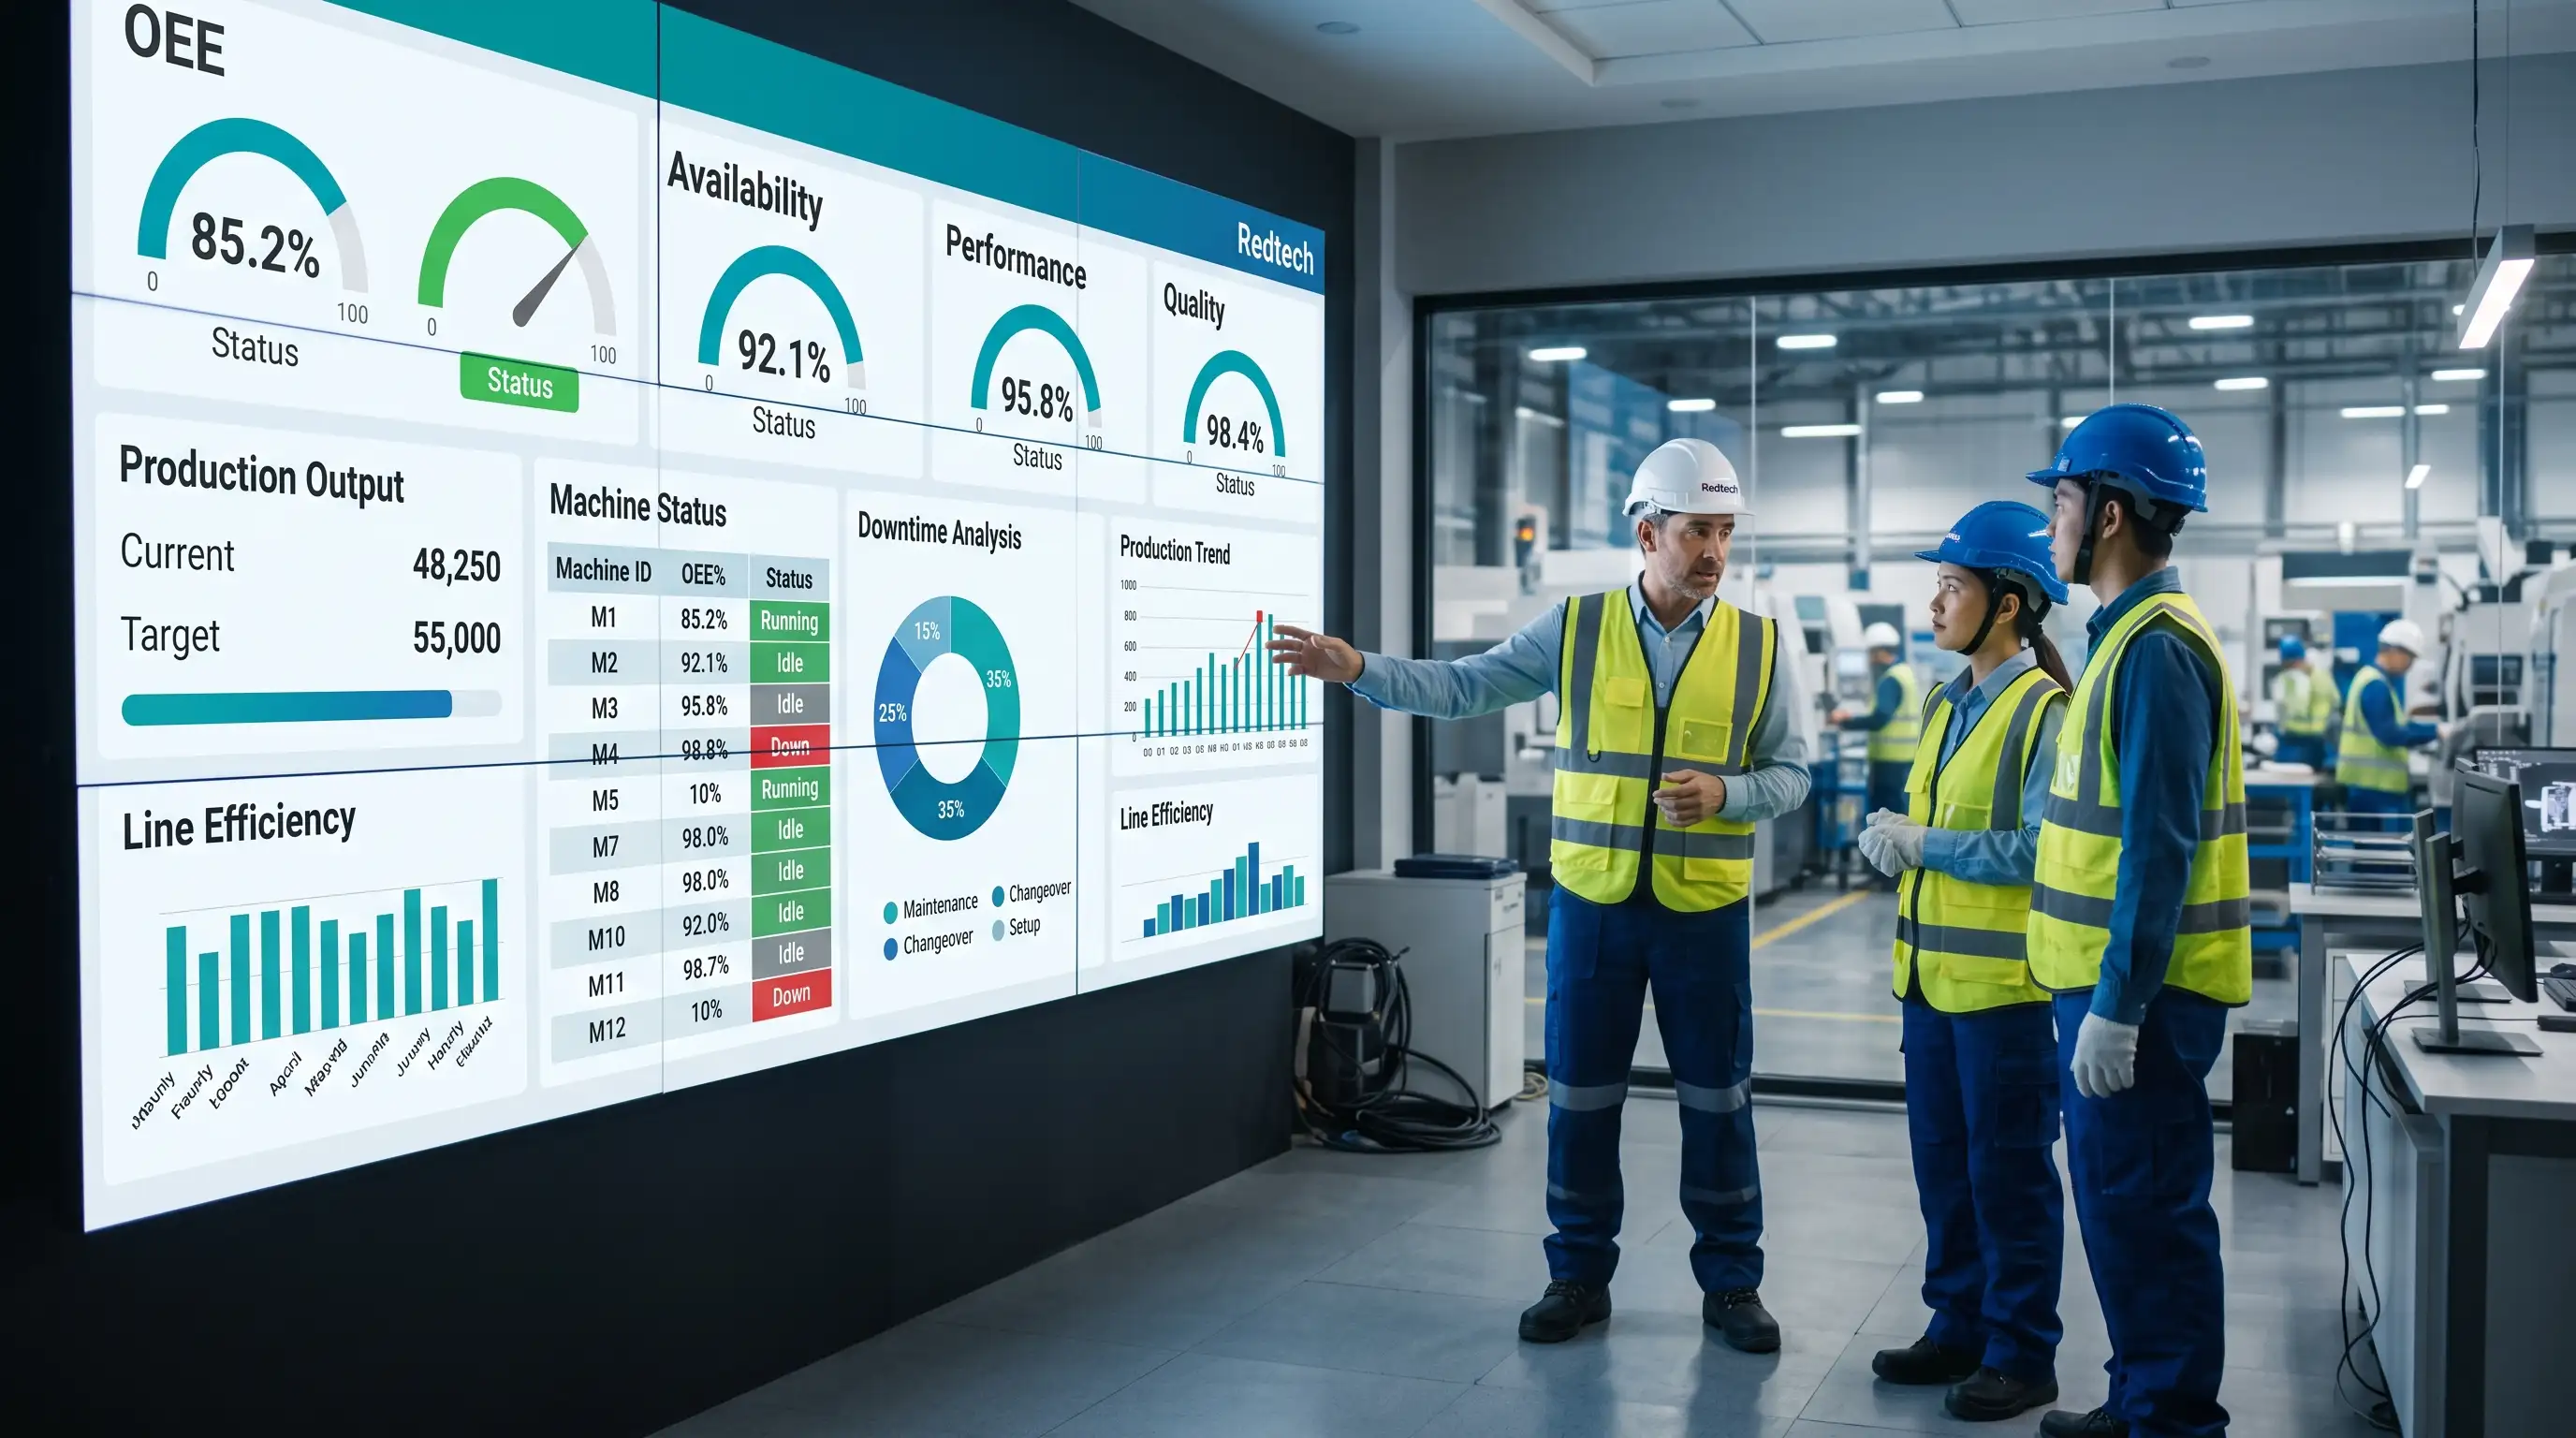
ระบบ OEE แบบ Real-time Dashboard คือการเปลี่ยนกระบวนการเก็บข้อมูลและการคำนวณค่าความพร้อมของเครื่องจักร (Availability), ประสิทธิภาพความเร็ว (Performance), และคุณภาพชิ้นงาน (Quality) จากกระดาษสู่ ระบบดิจิทัลอัตโนมัติ 100% ผ่านการติดตั้งอุปกรณ์ ระบบ IoT โรงงาน ที่เครื่องจักรโดยตรง
เมื่อเครื่องจักรเริ่มหมุนตัว หยุดชะงัก หรือผลิตชิ้นงาน สัญญาณไฟฟ้าจริงจากเครื่องจะถูกส่งผ่าน IoT Gateway เข้าสู่ระบบคำนวณผลกลาง และแสดงผลบน OEE Dashboard และ Production Dashboard ทันทีในเสี้ยววินาที
เทคโนโลยี ระบบ OEE ยุคใหม่ทำงานร่วมกับสถาปัตยกรรม Industrial IoT ใน 3 เลเยอร์หลัก:
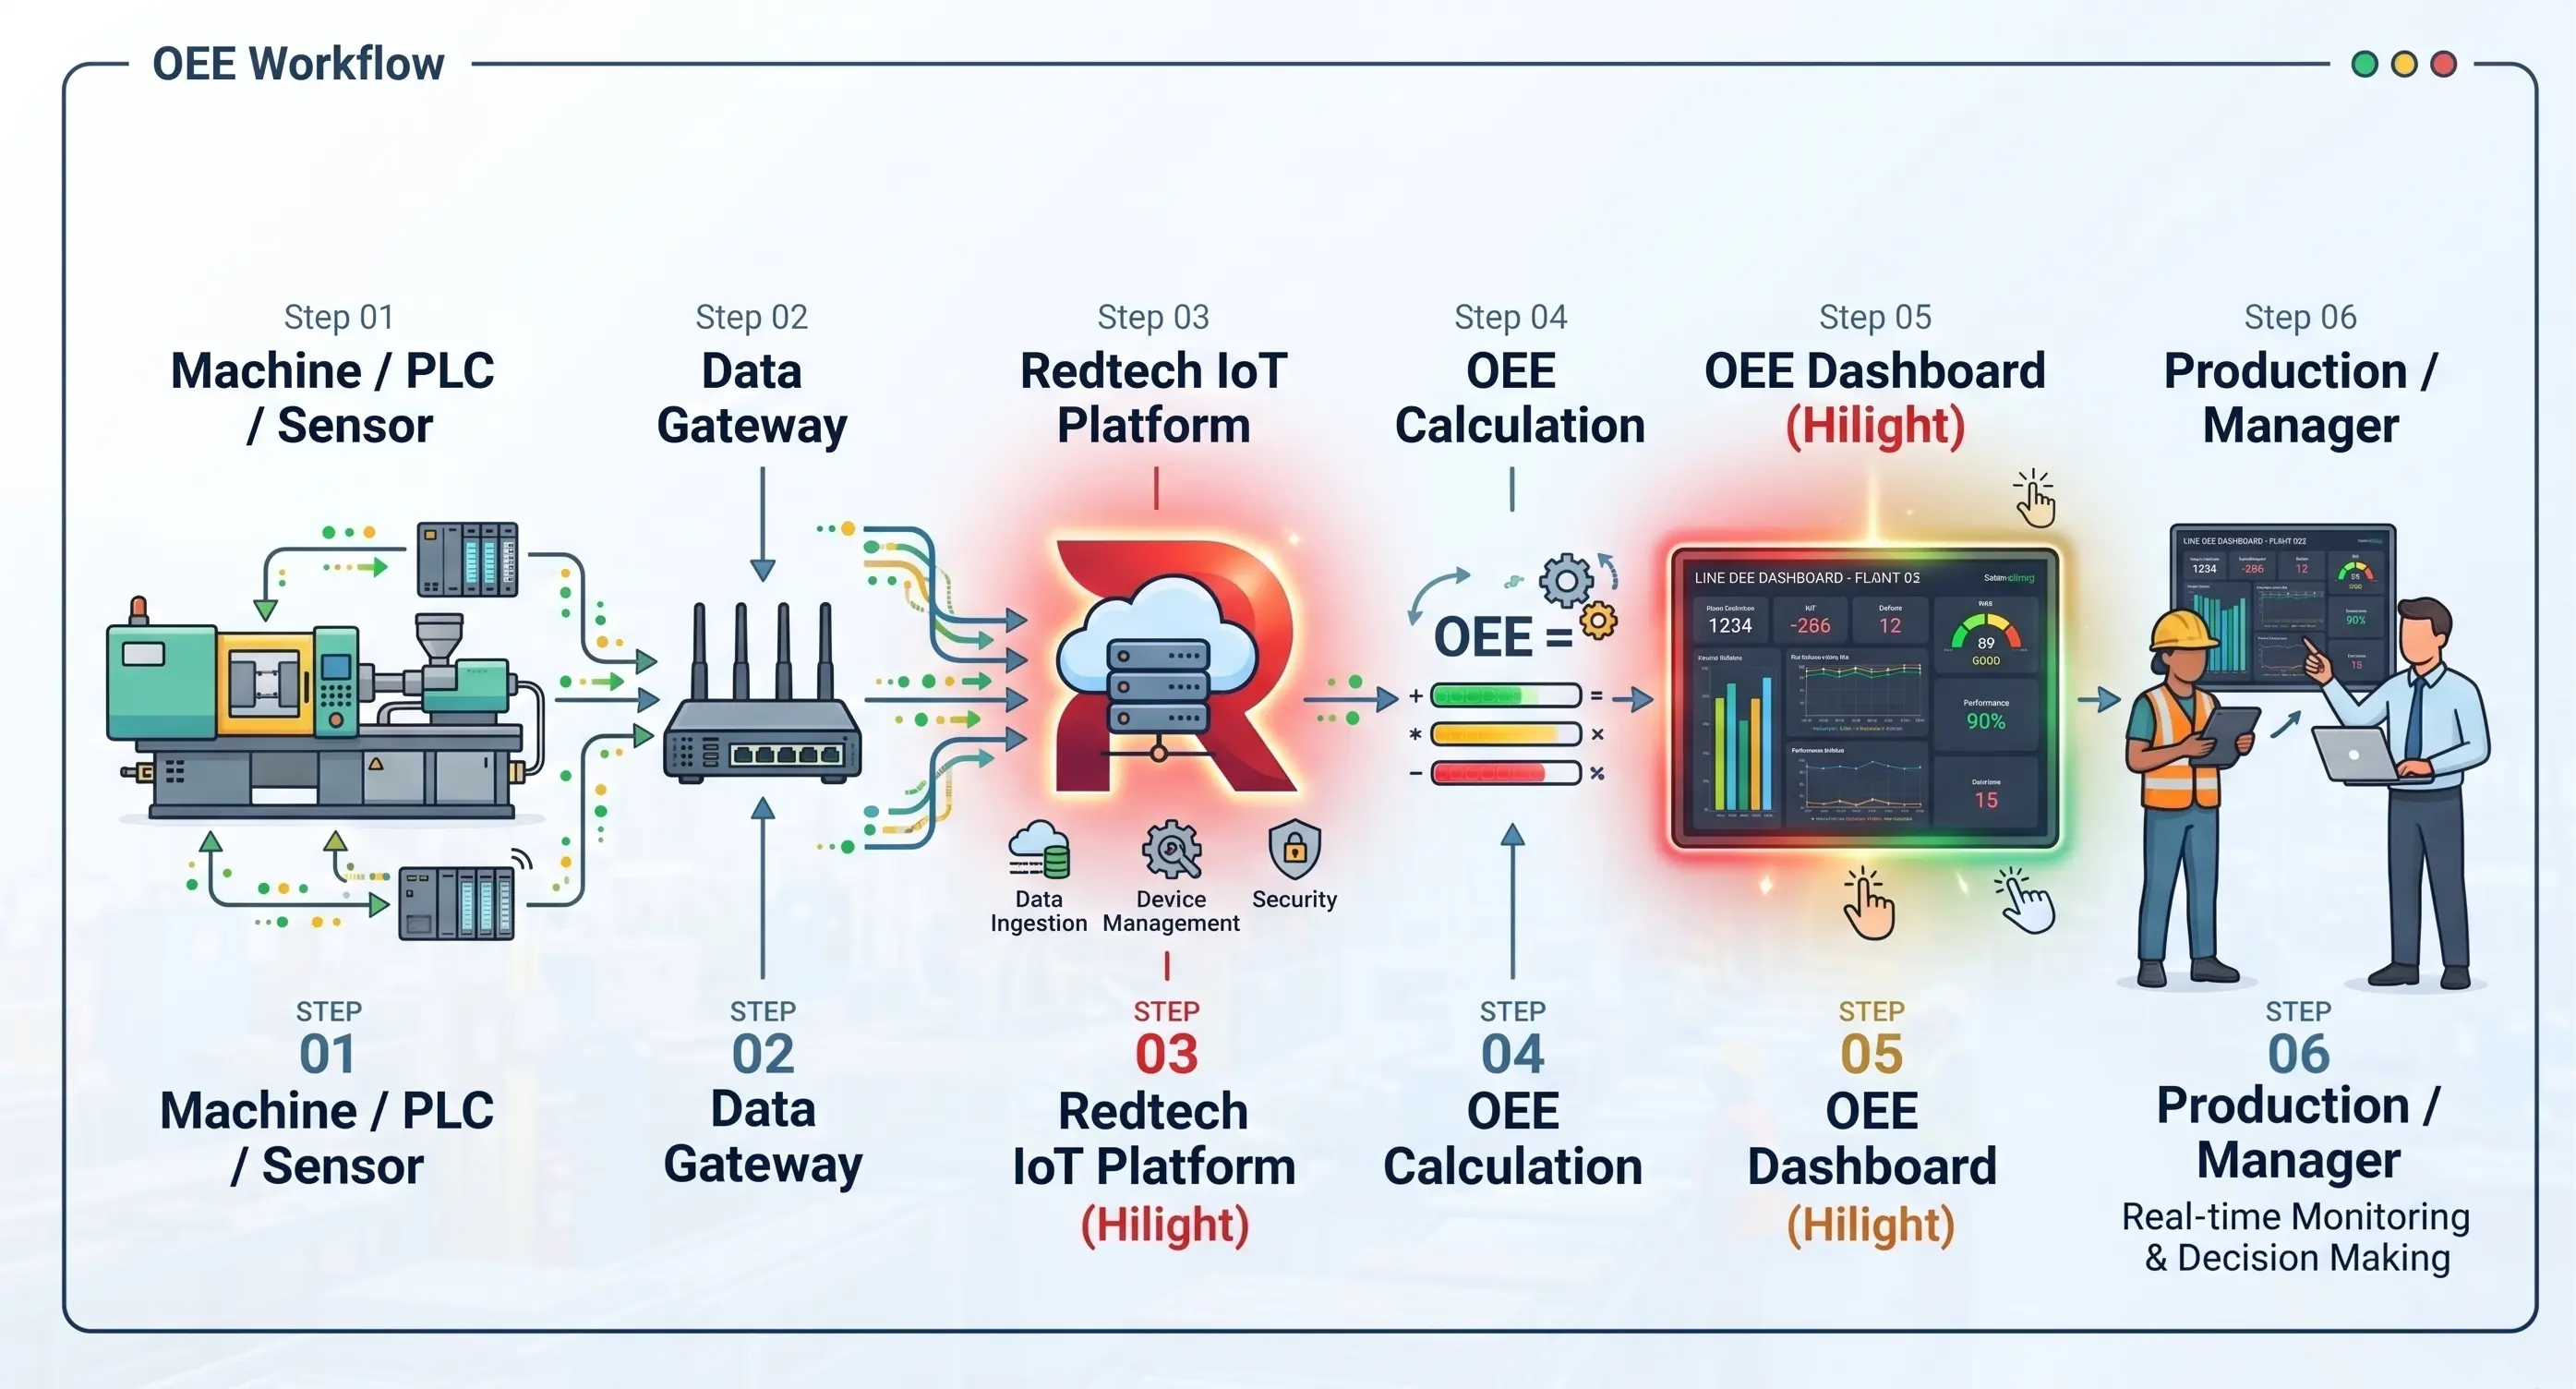
2.1 เลเยอร์เก็บสัญญาณจริง (Shop-Floor Data Acquisition)
ระบบ OEE จะไม่พึ่งพาสายตาหรือการจดของมนุษย์ แต่จะต่อสัญญาณตรงจาก PLC, ตู้ควบคุมคอนโทรล, สัญญาณเสาไฟ Tower Light (เขียว/เหลือง/แดง), เซนเซอร์นับชิ้นงาน (Photo/Proximity Sensor) หรือการใช้ CT Clamp คล้องสายไฟมอเตอร์เพื่อตรวจจับสถานะ Run/Idle/Stop แม่นยำระดับมิลลิวินาที
2.2 เลเยอร์ประมวลผลและส่งต่อ (Edge IoT Gateway)
อุปกรณ์ IoT Gateway ภาคอุตสาหกรรมจะทำหน้าที่แปลงโปรโตคอลอุตสาหกรรม (Modbus, OPC UA, MQTT, Digital I/O) และคำนวณเบื้องต้นที่หน้างาน พร้อมส่งข้อมูลขึ้นระบบ Cloud หรือ Local Server ผ่านเครือข่าย Wi-Fi/LAN ที่มีความปลอดภัยสูง
2.3 เลเยอร์วิเคราะห์และแดชบอร์ด (Central OEE Analytics & Dashboard)
ซอฟต์แวร์ ระบบ OEE จะนำข้อมูลสถานะ ยอดผลิตจริง และ Ideal Cycle Time มาคำนวณเป็นสูตร OEE อัตโนมัติ พร้อมแสดงผลแบบกราฟิกสวยงามผ่านหน้าจอ TV แอนดอน (Andon Display) ในโรงงาน, คอมพิวเตอร์ของฝ่ายวางแผน และสมาร์ตโฟนของผู้บริหารแบบ Real-time
3. ตารางเปรียบเทียบหมัดต่อหมัด: การจดกระดาษ vs ระบบ OEE Real-time Dashboard
เพื่อให้เห็นความแตกต่างอย่างชัดเจน ตารางด้านล่างนี้สรุปการเปรียบเทียบในมิติต่างๆ ระหว่างวิธีการดั้งเดิมที่ใช้กระดาษ กับการใช้งาน ระบบ OEE ที่ขับเคลื่อนด้วยเทคโนโลยี IoT โรงงาน:
| มิติการเปรียบเทียบ | การจดบันทึกบนกระดาษ (Manual OEE) | ระบบ OEE Real-time Dashboard (IoT) |
|---|---|---|
| ความเร็วของข้อมูล | ดีเลย์ 24–48 ชม. (รู้เมื่อสายไปแล้ว) | ทันทีแบบ Real-time (ความละเอียดระดับวินาที) |
| ความแม่นยำของข้อมูล | เสี่ยง Human Error สูง มีการปัดเศษ | แม่นยำ 100% อ่านตรงจากสัญญาณเครื่องจักร |
| การตรวจจับ Micro-stop | มองไม่เห็นเลย (ตรวจไม่พบหยุด 1-3 นาที) | บันทึกครบทุกครั้ง แม้หยุดเพียง 5 วินาที |
| การระบุ Downtime Reason | จดกว้างๆ "เครื่องเสีย / รอของ" | บังคับระบุโค้ดชัดเจน หรือแจ้งเตือนจาก Alarm PLC |
| เวลาในการทำรายงาน | เสียเวลาคีย์ข้อมูลวันละ 1–2 ชม./คน | สร้างรายงานสรุปกะ/วัน/เดือน อัตโนมัติในคลิกเดียว |
| การตอบสนองต่อปัญหา | รอประชุมสรุปในวันถัดไป | แจ้งเตือนผ่าน LINE / ระบบ Andon ทันทีเมื่อเครื่องหยุด |
| การเชื่อมต่อกับระบบอื่น | ต้องคีย์ซ้ำเข้า MES หรือ ERP | ส่งต่อข้อมูลเข้า MES และ ERP ผ่าน API ได้ทันที |
| ผลต่อการลด Downtime | ลดได้ยากเพราะข้อมูลไม่สะท้อนความจริง | ลด Unplanned Downtime ได้จริง 20–45% |
จากตารางจะเห็นได้ว่า การเปลี่ยนผ่านสู่ ระบบ OEE แบบ Real-time ไม่ใช่เพียงการเลิกใช้กระดาษ (Paperless) แต่เป็นการเปลี่ยนวัฒนธรรมการจัดการโรงงานจากการทำงานแบบ "ตั้งรับและคาดเดา" ไปสู่การทำงานแบบ "Data-Driven Manufacturing" อย่างแท้จริง
4. เจาะลึก 3 องค์ประกอบของ ระบบ OEE: Availability, Performance, Quality จากสัญญาณจริง
หัวใจสำคัญของ ระบบ OEE (Overall Equipment Effectiveness) คือดัชนีชี้วัดประสิทธิผลโดยรวมของเครื่องจักร ซึ่งเกิดจากการคูณกันของ 3 องค์ประกอบหลัก:
สูตรมาตรฐานของ ระบบ OEE: `OEE (%) = Availability (%) × Performance (%) × Quality (%)`
เมื่อเรานำ ระบบ OEE ที่ต่อเข้ากับ IoT โรงงานมาใช้ ข้อมูลทั้ง 3 ตัวนี้จะถูกคำนวณจากสัญญาณเครื่องจักรจริงโดยไม่มีมนุษย์เข้าไปแทรกแซง:
4.1 Availability (ความพร้อมในการทำงานของเครื่องจักร)
วัดสัดส่วนเวลาที่เครื่องจักรเดินงานจริงเทียบกับเวลาที่วางแผนไว้เดินเครื่อง (Planned Operating Time)
- สัญญาณที่ใช้ในระบบ OEE: สัญญาณสถานะ Run / Idle / Breakdown จาก PLC หรือกระแสไฟมอเตอร์ - สิ่งที่ระบบวัดได้: Breakdown Downtime, Setup & Changeover Time, รอซ่อมบำรุง, และขาดแคลนวัตถุดิบ - ประโยชน์: ตรวจจับได้ทันทีว่าในกะนี้ เครื่องจักรหยุดนิ่งไปกี่นาที และสูญเสียเวลาไปกับขั้นตอนใดมากที่สุด
4.2 Performance (ประสิทธิภาพความเร็วในการผลิต)
วัดความเร็วในการผลิตชิ้นงานจริงเทียบกับความเร็วสูงสุดที่เครื่องจักรถูกออกแบบไว้ (Ideal Cycle Time หรือ Design Speed)
- สัญญาณที่ใช้ในระบบ OEE: สัญญาณนับชิ้นงาน (Stroke/Cycle Pulse) เทียบกับฐานเวลาในระบบ - สิ่งที่ระบบวัดได้: การเดินเครื่องช้ากว่ามาตรฐาน (Reduced Speed), ปัญหาเครื่องสะดุดย่อย (Micro-stops), และการติดขัดชั่วคราว - ประโยชน์: จุดนี้คือจุดที่กระดาษมองไม่เห็น ระบบ OEE จะแสดงให้เห็นทันทีว่าทำไมเครื่องจักรเดินตลอดเวลาแต่ยอดผลผลิตกลับไม่ถึงเป้า
4.3 Quality (คุณภาพของชิ้นงานที่ผลิตได้)
วัดสัดส่วนจำนวนชิ้นงานดี (Good Parts) เทียบกับจำนวนชิ้นงานทั้งหมดที่เครื่องผลิตออกมา (Total Parts Produced)
- สัญญาณที่ใช้ในระบบ OEE: สัญญาณ Reject จากระบบคัดแยกอัตโนมัติ, Vision Camera หรือพนักงานสแกนระบุของเสียที่หน้าจอ Touchscreen ประจำเครื่อง - สิ่งที่ระบบวัดได้: Scrap (ชิ้นงานเสีย), Rework (ชิ้นงานต้องแก้ไข), และ Startup Rejects (ของเสียช่วงเริ่มตั้งเครื่อง) - ประโยชน์: ทำให้รู้ First Pass Yield (FPY) แบบ Real-time และสามารถยับยั้งการผลิตล็อตเสียได้ทันทีก่อนที่ความเสียหายจะขยายวงกว้าง
5. กำจัด Six Big Losses (6 ความสูญเสียใหญ่) ทันทีด้วย ระบบ OEE อัตโนมัติ
ในทฤษฎี Total Productive Maintenance (TPM) ความสูญเสียในกระบวนการผลิตถูกแบ่งออกเป็น "Six Big Losses (6 ความสูญเสียหลัก)" ซึ่ง ระบบ OEE แบบ Real-time Dashboard ถูกสร้างขึ้นมาเพื่อตรวจจับและกำจัดความสูญเสียเหล่านี้โดยเฉพาะ:
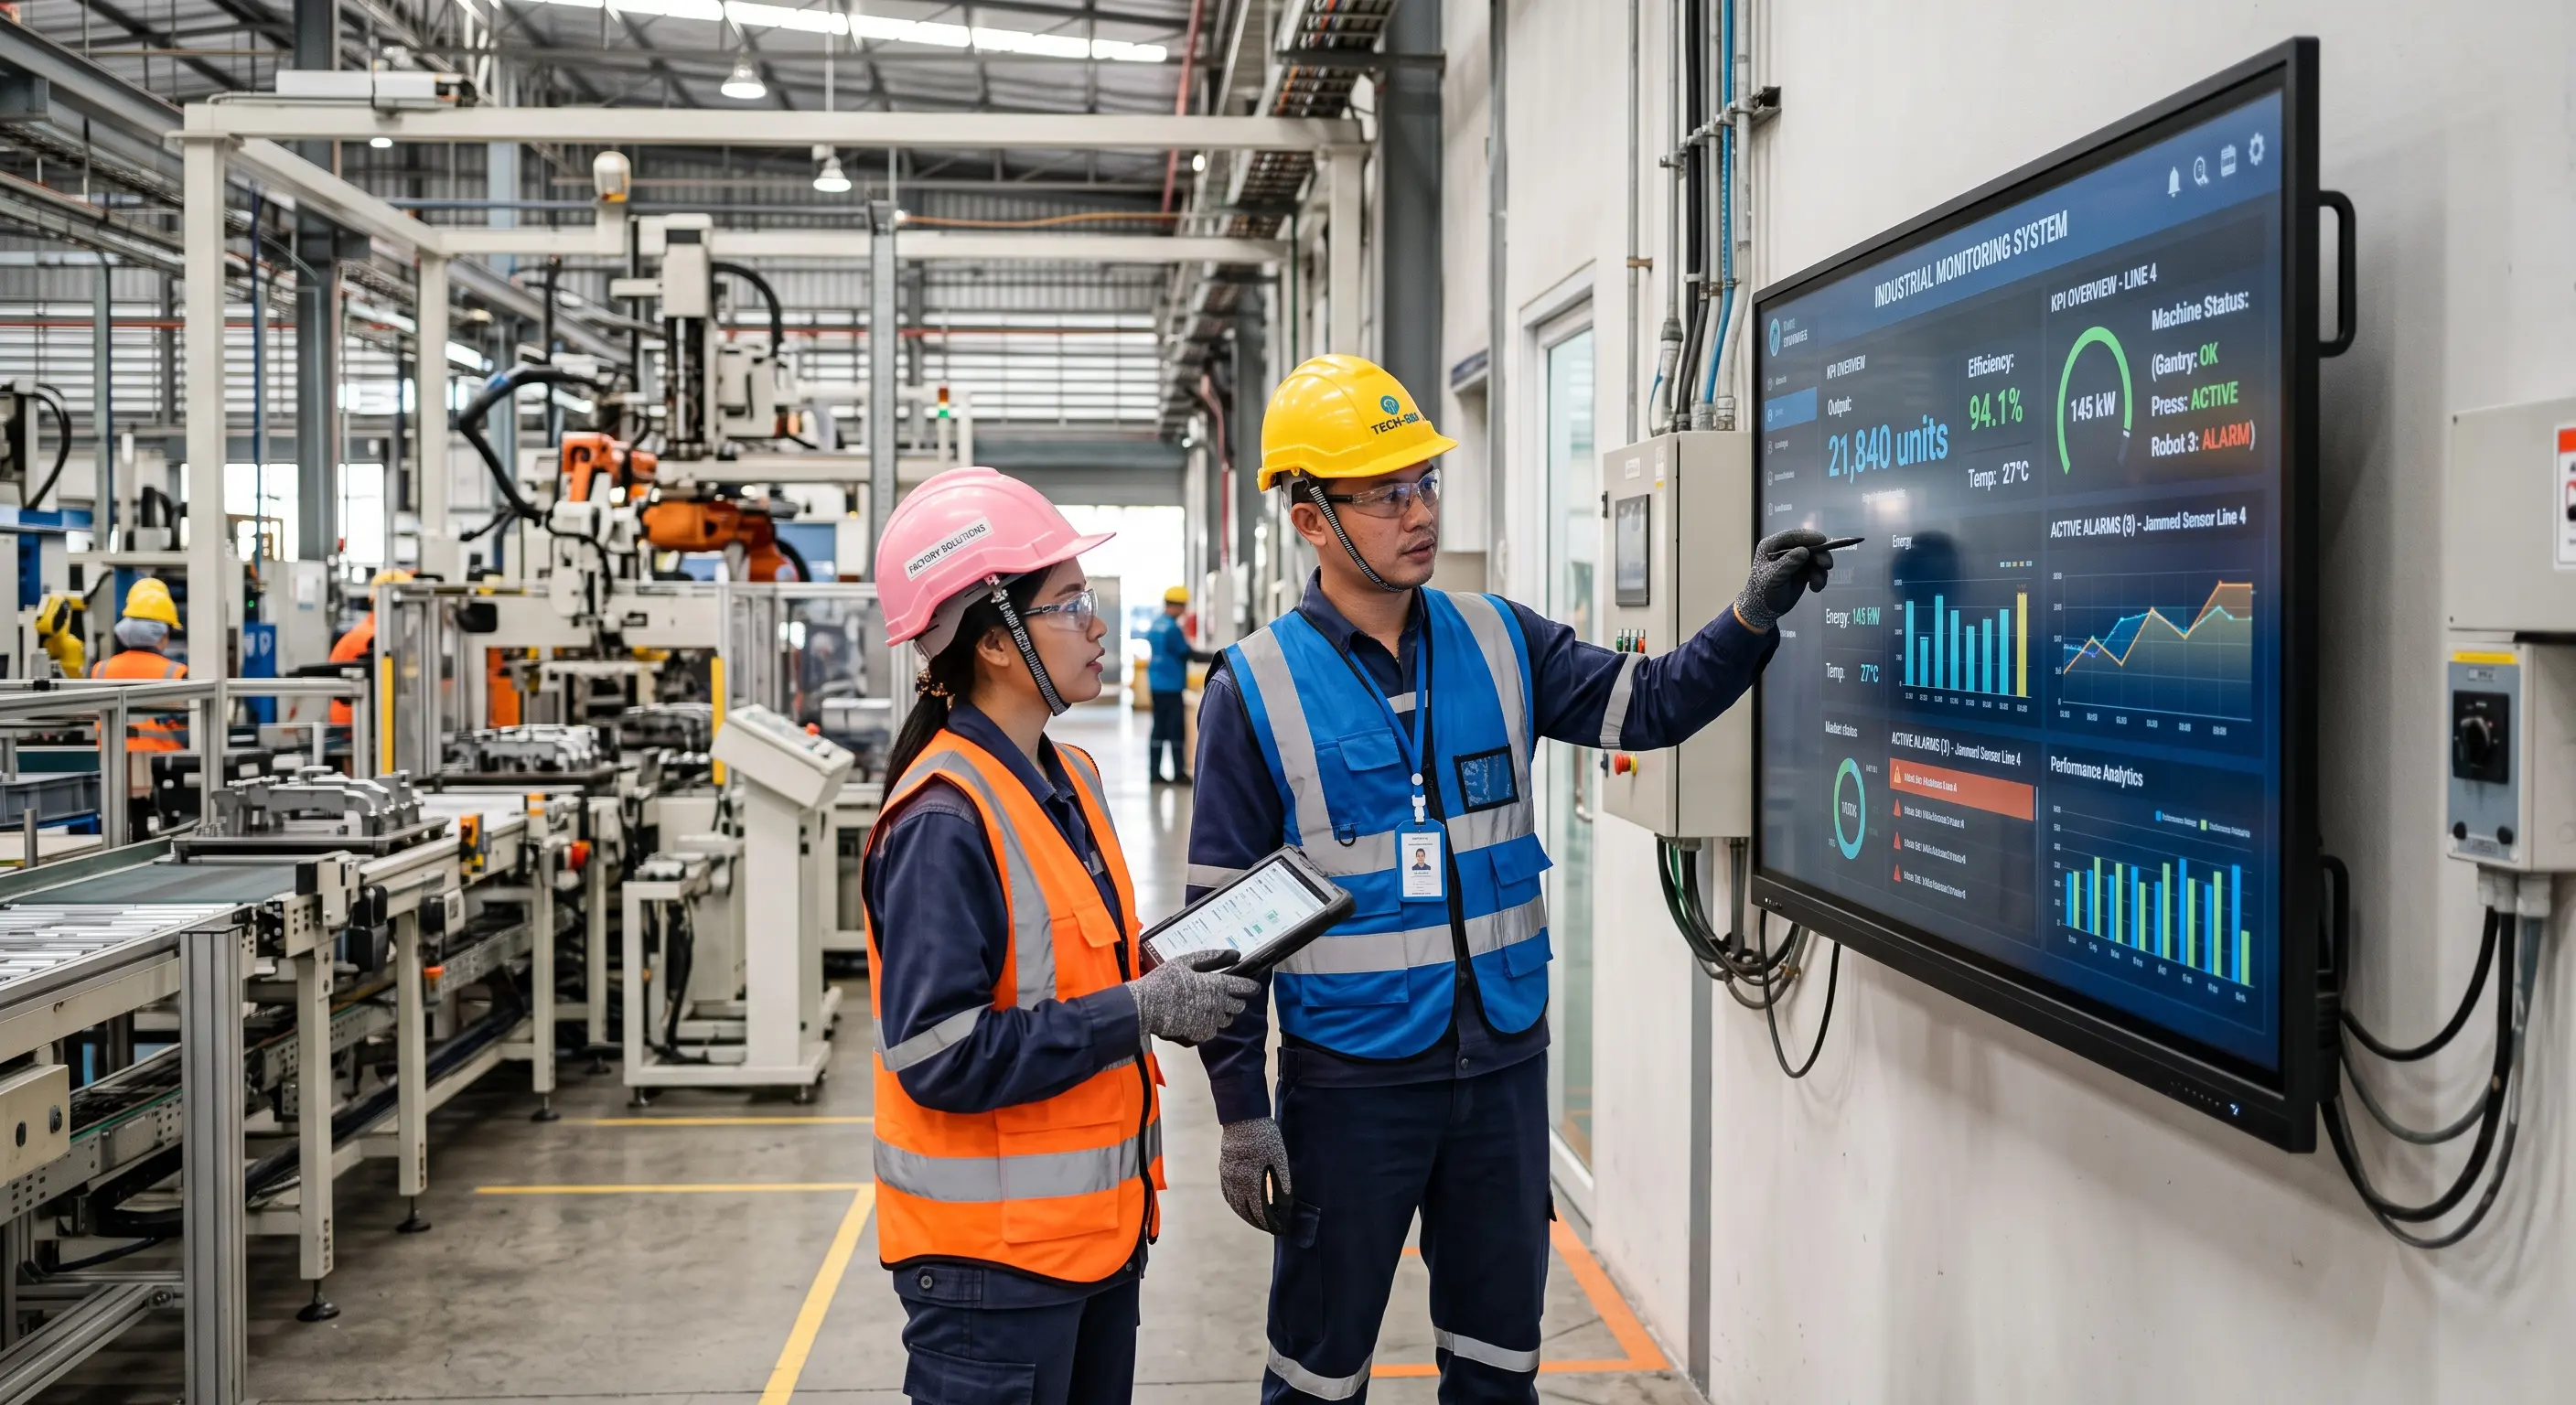
Loss 1: เครื่องจักรเสียหายกะทันหัน (Equipment Failure / Breakdown)
เมื่อเครื่องดับหรือติด Alarm ระบบ OEE จะเริ่มนับเวลา Downtime ทันที พร้อมส่งการแจ้งเตือนไปยังช่างซ่อมบำรุงผ่าน LINE Notify หรือระบบ Smart Andon เพื่อลดเวลาตอบสนอง (Response Time)
Loss 2: การปรับตั้งและเปลี่ยนรุ่นการผลิต (Setup & Adjustments)
ระบบ OEE แยกแยะช่วงเวลา Changeover ออกจากช่วงเวลาผลิตปกติ ทำให้ทีมผลิตรู้ว่าการเปลี่ยนแม่พิมพ์หรือล้างเครื่องใช้เวลาตามมาตรฐาน SMED (Single-Minute Exchange of Die) หรือไม่
Loss 3: เครื่องหยุดย่อยและเดินตัวเปล่า (Idling & Minor Stoppages)
ตรวจจับการหยุดที่สั้นกว่า 5 นาทีแบบอัตโนมัติ ช่วยเปิดเผย Hidden Factory หรือกำลังการผลิตที่ซ่อนอยู่ซึ่งถูกกัดกินไปกับการหยุดย่อยทุกๆ วัน
Loss 4: การเดินเครื่องต่ำกว่าสปีดมาตรฐาน (Reduced Speed)
เปรียบเทียบ Actual Speed กับ Ideal Cycle Time แบบวินาทีต่อวินาที หากเครื่องเดินช้ากว่าเกณฑ์ ระบบ OEE จะแสดงสถานะเตือนสีเหลืองทันที
Loss 5: ชิ้นงานเสียและงานแก้งานซ่อม (Process Defects & Rework)
บันทึกข้อมูลของเสียแบบระบุประเภทรอยตำหนิ ทำให้ทีมควบคุมคุณภาพ (QC) นำข้อมูลไปทำ Root Cause Analysis เพื่อแก้ปัญหาที่ต้นตอของกระบวนการผลิต
Loss 6: ความสูญเสียช่วงเริ่มเดินเครื่อง (Startup / Warm-up Yield Losses)
วัดผลผลิตและของเสียในช่วงเริ่มกะหรือช่วงวอร์มเครื่อง เพื่อประเมินว่ากระบวนการตั้งเครื่องต้องปรับปรุงอุณหภูมิหรือพารามิเตอร์ใด
6. ลด Downtime ได้จริงแค่ไหน? วิเคราะห์ผลลัพธ์เชิงตัวเลขและ ROI จากการใช้งานจริง
คำถามสำคัญที่สุดสำหรับฝ่ายบริหารคือ: "การลงทุนเปลี่ยนจากกระดาษมาใช้ ระบบ OEE ลด Downtime ได้จริงแค่ไหน และคุ้มค่าที่จะลงทุนหรือไม่?"
จากการเก็บข้อมูลของ Redtech System ในกลุ่มโรงงานอุตสาหกรรมชิ้นส่วนยานยนต์, พลาสติกและแม่พิมพ์, อาหารและเครื่องดื่ม, อิเล็กทรอนิกส์ และบรรจุภัณฑ์ ที่ได้เปลี่ยนจากการจดกระดาษมาใช้ ระบบ OEE แบบ Real-time Dashboard พบผลลัพธ์เชิงตัวเลขที่ชัดเจนดังนี้:
- ลด Unplanned Downtime ได้เฉลี่ย 20% – 45%: เนื่องจากเมื่อเกิดการหยุดเครื่อง ระบบส่งสัญญาณแจ้งเตือนทันที ทำให้เวลา Mean Time to Repair (MTTR) ลดลง และการรู้สาเหตุที่แท้จริงช่วยแก้ปัญหาได้ตรงจุดโดยไม่เกิดซ้ำ - เพิ่มค่า OEE รวมได้ 10% – 25%: โรงงานส่วนใหญ่มีค่า OEE เริ่มต้นแท้จริงอยู่ที่ 45–55% หลังจากเห็นข้อมูล Real-time และปรับปรุงสายการผลิต ค่า OEE เพิ่มขึ้นไปสู่ระดับ 70–80% ซึ่งเทียบเท่ากับการได้กำลังการผลิตเพิ่มขึ้น 15–20% โดยไม่ต้องซื้อเครื่องจักรใหม่แม้แต่เครื่องเดียว - กำจัดการหยุดย่อย (Micro-stops) ได้มากกว่า 70%: การมองเห็นเวลาที่สูญเสียไปกับการติดขัดสั้นๆ ทำให้ทีมวิศวกรปรับปรุง Jig/Fixture, ระบบลำเลียง และเซนเซอร์ จนสายการผลิตไหลลื่นต่อเนื่อง - ประหยัดเวลาการทำเอกสารของทีมงาน 1–2 ชั่วโมง/คน/วัน: หัวหน้างานสามารถนำเวลาไปโฟกัสการปรับปรุงกระบวนการ (Kaizen) และการดูแลหน้างานแทนการนั่งคีย์ข้อมูล Excel - ระยะเวลาคืนทุน (ROI) ภายใน 3 ถึง 9 เดือน: ผลตอบแทนที่ได้จากการลดชิ้นงานเสีย การลดชั่วโมงโอที (Overtime) และการเพิ่มผลผลิตครอบคลุมต้นทุนระบบได้อย่างรวดเร็ว
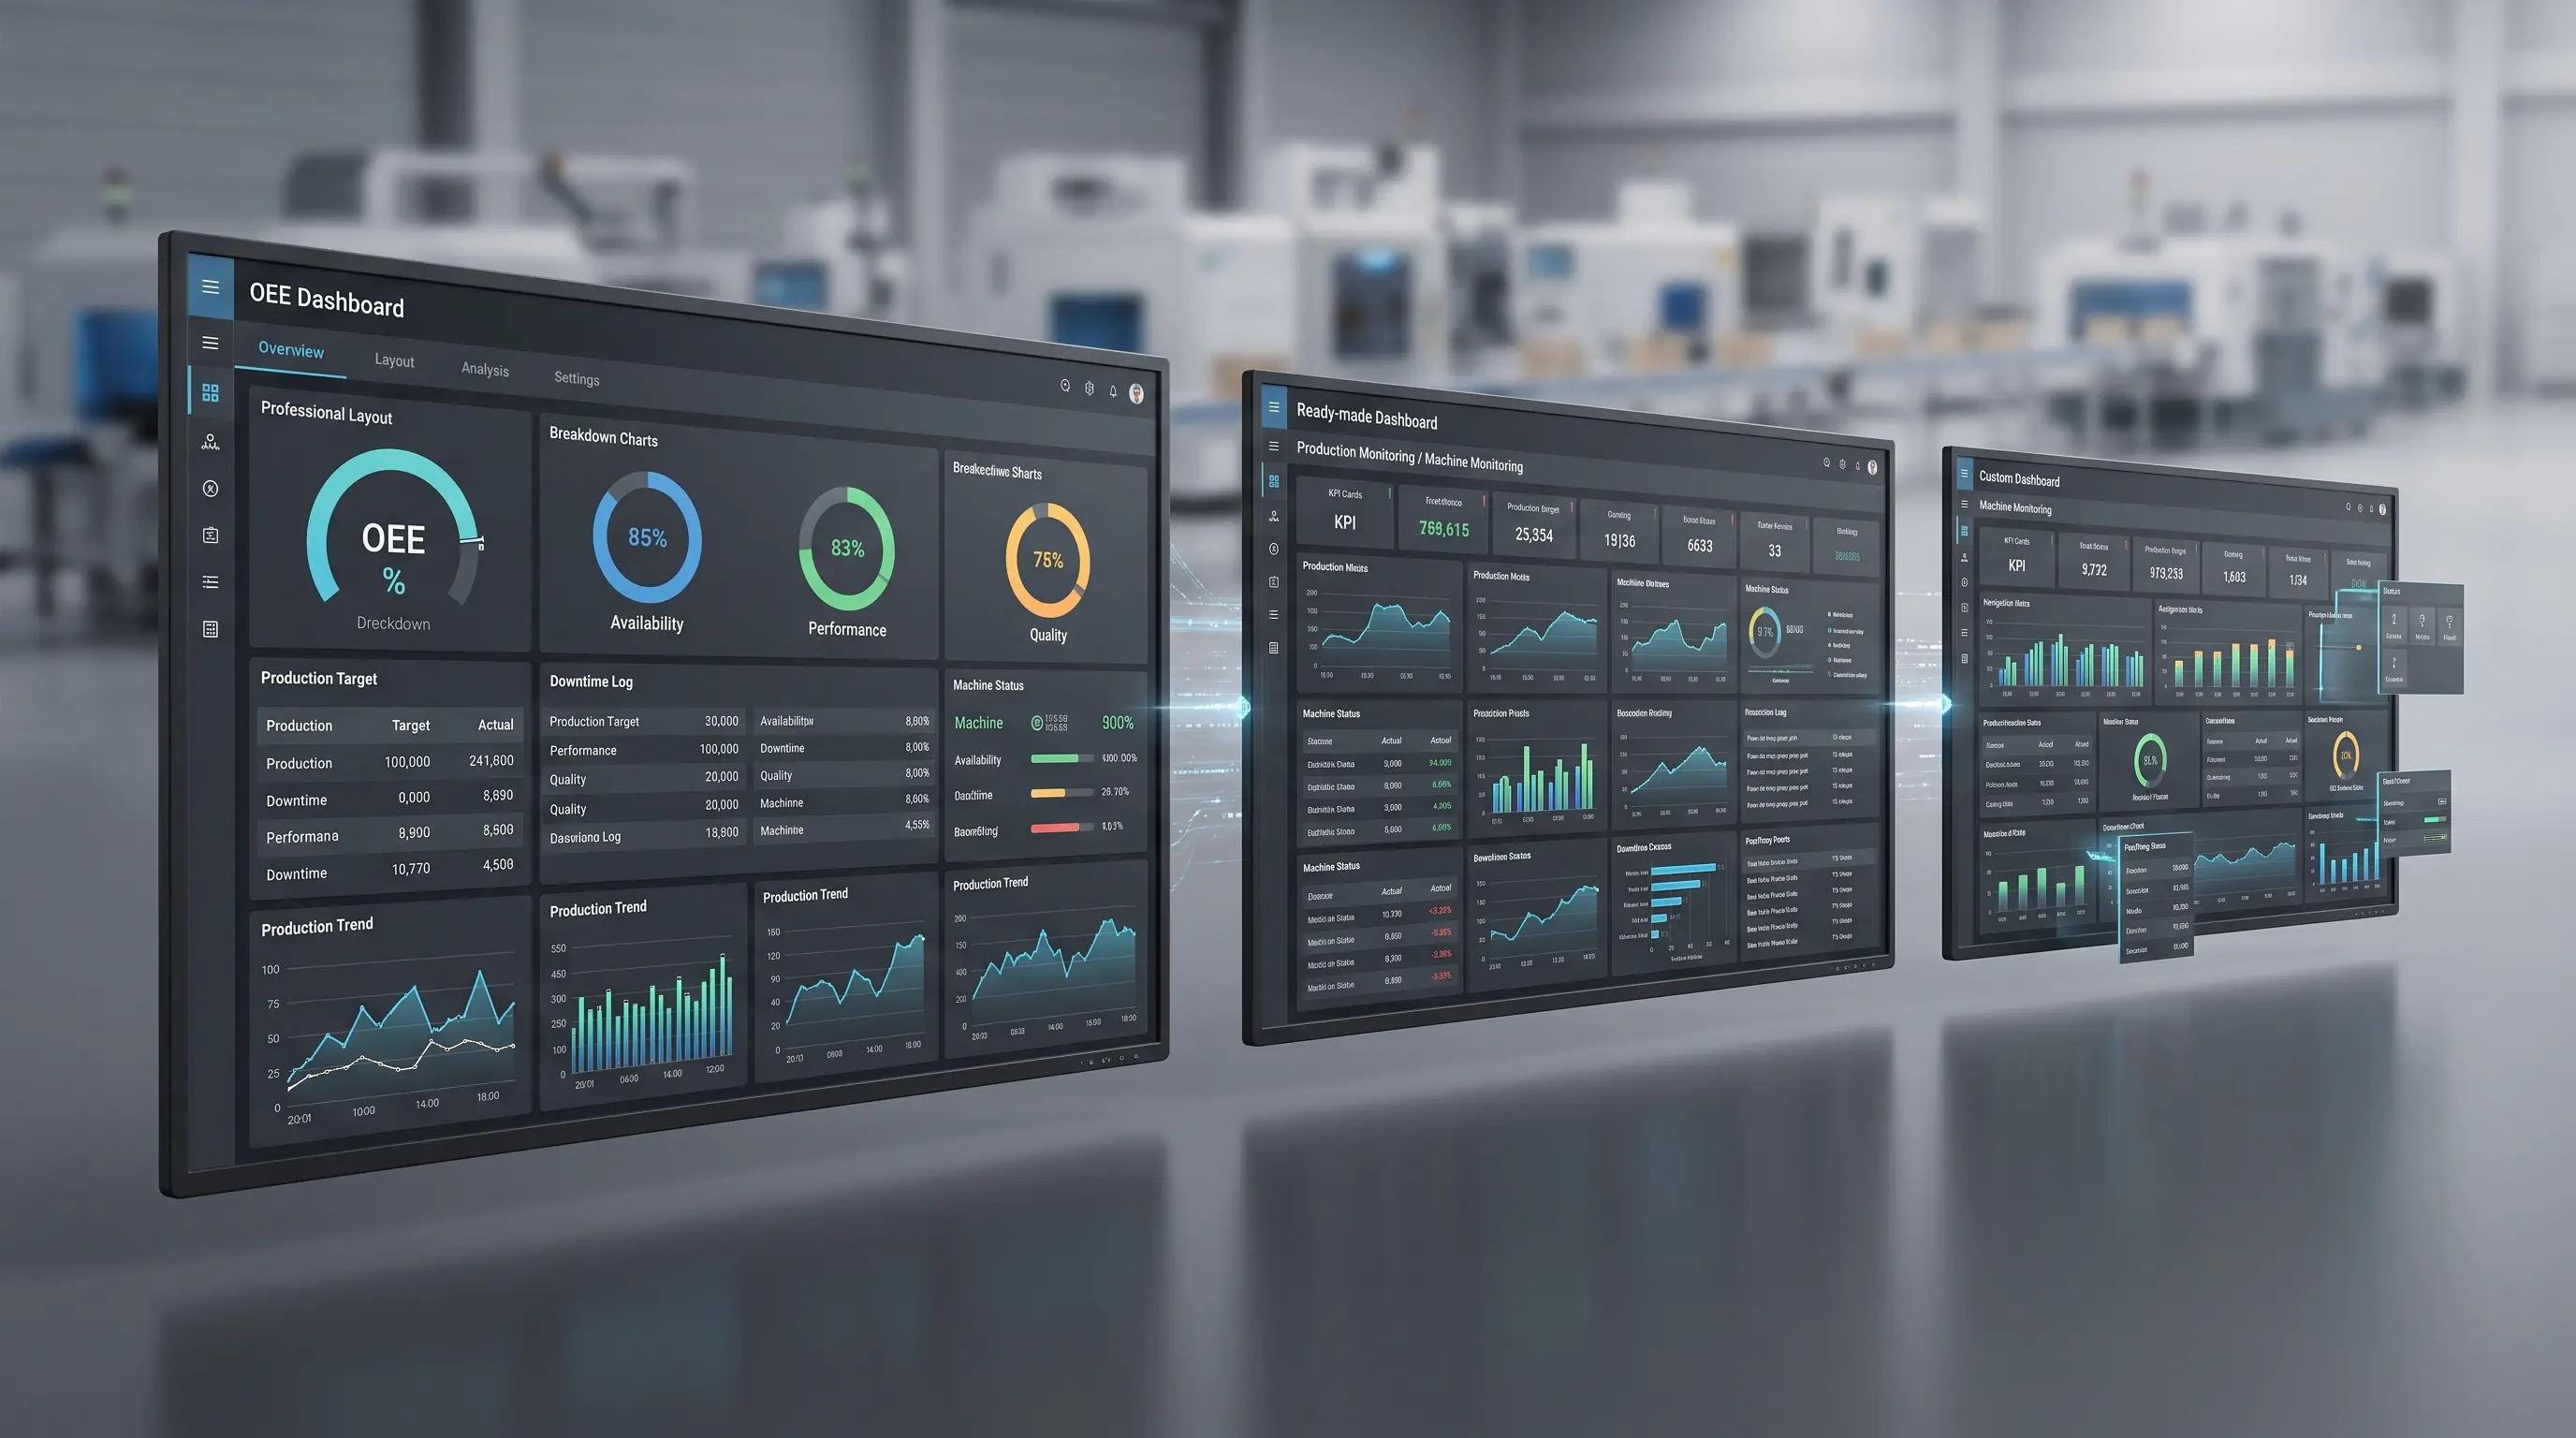
7. ฟังก์ชันเด่นใน ระบบ OEE Real-time Dashboard ของ Redtech ที่โรงงานยุคใหม่ต้องมี
ระบบ OEE ของ Redtech System ได้รับการออกแบบขึ้นจากความเข้าใจหน้างานของโรงงานอุตสาหกรรมในประเทศไทยโดยเฉพาะ ครอบคลุมทั้งฝั่ง Hardware IoT และ Software Dashboard:
7.1 Live Status & Factory Floor Andon Display
แสดงสถานะการทำงานของเครื่องจักรทุกเครื่องในไลน์ผลิตแบบ Real-time ด้วยแถบสีมาตรฐานสากล (เขียว: Running, แดง: Breakdown, เหลือง: Idle/Warning, น้ำเงิน: Setup) รองรับการแสดงผลบนจอ TV แขวนกลางโรงงาน เพื่อให้ทุกคนในโรงงานรับรู้สถานะพร้อมกัน
7.2 Automated Downtime Logging & Pareto Analysis
เมื่อเครื่องหยุด ระบบจะบันทึกเวลาอัตโนมัติ และเปิดโอกาสให้ Operator เลือกระบุสาเหตุผ่านหน้าจอ Touchscreen ประจำเครื่อง พร้อมประมวลผลเป็นกราฟ Pareto Chart (กฎ 80/20) ทันที เพื่อชี้เป้าว่าสาเหตุ Downtime ตัวใดที่สร้างความสูญเสียสูงสุดในแต่ละสัปดาห์
7.3 เข้าถึงข้อมูลได้ทุกที่ ทุกอุปกรณ์ (Cloud & On-Premise Web-Based)
ไม่ต้องติดตั้งโปรแกรมบนเครื่องคอมพิวเตอร์ รองรับการเปิดดูผ่าน Web Browser, แท็บเล็ต, และมือถือ ผู้บริหารสามารถติดตามประสิทธิภาพโรงงานได้จากทุกที่ทุกเวลา
7.4 Instant Alert ผ่าน LINE Notify & SMS
ส่งสัญญาณแจ้งเตือนอัตโนมัติเข้ากลุ่ม LINE ช่างซ่อมบำรุงหรือผู้จัดการทันทีเมื่อเครื่องจักรหยุดทำงานเกินระยะเวลาที่กำหนด (เช่น หยุดเกิน 5 นาที) หรือเมื่อค่า OEE ตกต่ำกว่าเกณฑ์มาตรฐาน
7.5 เชื่อมต่อกับระบบ MES, ERP และ Machine Data Integration
ทำงานร่วมกับโซลูชัน Machine Data Integration, ระบบ MES, ERP และ Maintenance Management (CMMS) เพื่อสร้างระบบ Smart Factory ที่สมบูรณ์แบบ
8. 5 ขั้นตอนเปลี่ยนผ่าน: จากกระดาษสู่ ระบบ OEE Real-time โดยไม่หยุดสายการผลิต
หลายโรงงานมีความกังวลว่าการเปลี่ยนมาใช้ ระบบ OEE จะต้องหยุดสายการผลิตยาวนาน หรือต้องรื้อเครื่องจักรเดิม แต่ด้วยแนวทาง Non-Invasive Retrofit ของ Redtech คุณสามารถเริ่มเปลี่ยนผ่านได้ง่ายๆ ตาม 5 ขั้นตอนนี้:
ขั้นตอนที่ 1: ตรวจประเมินเครื่องจักรและสัญญาณเป้าหมาย (Assessment & Scoping)
ทีมวิศวกร Redtech เข้าสำรวจเครื่องจักรในไลน์ผลิตคอขวด (Bottleneck Machines) เพื่อเลือกวิธีการดึงสัญญาณ เช่น อ่านจาก PLC เดิม, ดักสัญญาณจาก Tower Light หรือติดตั้งเซนเซอร์ภายนอก
ขั้นตอนที่ 2: เริ่มต้นติดตั้งนำร่องแบบ PoC (Proof of Concept 1–3 เครื่อง)
เริ่มทำโครงการนำร่องกับเครื่องจักรหลัก 1–3 เครื่องเพื่อพิสูจน์การดึงสัญญาณ การคำนวณสูตร OEE และทดสอบหน้าจอแดชบอร์ดให้ตรงกับรูปแบบการทำงานของโรงงาน
ขั้นตอนที่ 3: ติดตั้ง IoT Gateway และระบบเครือข่ายความปลอดภัยสูง
ติดตั้งกล่อง IoT Gateway และโมดูลอ่านสัญญาณแบบ Optical Isolated โดยไม่แทรกแซงวงจรควบคุมหลักของเครื่องจักร เครื่องจักรยังคงเดินผลิตได้ตามปกติตลอดการติดตั้ง
ขั้นตอนที่ 4: ตั้งค่า Dashboard, กำหนดเกณฑ์แจ้งเตือน และสูตรการคำนวณ
ปรับแต่งหน้าจอ OEE Dashboard ให้แสดงผลตัวชี้วัดที่ผู้บริหารและหัวหน้างานต้องการ เช่น Output ต่อชั่วโมง, Availability แยกตามกะ, และ Downtime Reason Codes
ขั้นตอนที่ 5: อบรมทีมงานและขยายผลทั่วทั้งโรงงาน (Full Scale Rollout)
ฝึกอบรมพนักงานหน้าเครื่องและหัวหน้างานในการอ่านค่าและบันทึกเหตุผล Downtime จากนั้นจึงขยายผลไปยังสายการผลิตอื่นๆ ทั่วทั้งโรงงาน
9. คำถามที่พบบ่อย (FAQ) เกี่ยวกับ ระบบ OEE และ Real-time Dashboard
รวมคำถามที่พบบ่อยจากผู้บริหารและวิศวกรโรงงานเกี่ยวกับการติดตั้งและใช้งาน ระบบ OEE ยุคอุตสาหกรรม 4.0:
ระบบ OEE แบบ Real-time แตกต่างจากการจดกระดาษหรือลง Excel อย่างไร?
การจดกระดาษเป็นเพียงประวัติศาสตร์ย้อนหลังที่ช้ากว่าเหตุการณ์จริง 24-48 ชั่วโมง และมีปัญหา Human Error แต่ ระบบ OEE แบบ Real-time อ่านสัญญาณจากเครื่องจักรโดยตรง คำนวณค่าระดับวินาที และแจ้งเตือนปัญหา Downtime ให้แก้ไขได้ทันทีในนาทีแรกที่เกิดเหตุ
เครื่องจักรรุ่นเก่าที่ไม่มี PLC หรือไม่มีพอร์ตสื่อสาร ติดตั้งระบบ OEE ได้ไหม?
ติดตั้งได้ 100% ด้วยเทคนิค Non-Invasive IoT Retrofit เช่น ดึงสัญญาณไฟจากเสา Tower Light, คล้อง CT Clamp วัดกระแสไฟฟ้ามอเตอร์ หรือติดเซนเซอร์จับชิ้นงานภายนอก โดยไม่ต้องรื้อวงจรเดิมและไม่กระทบต่อการรับประกันของเครื่องจักร
ระบบ OEE ช่วยลด Downtime ได้จริงกี่เปอร์เซ็นต์?
จากสถิติของโรงงานที่ติดตั้งระบบ OEE ร่วมกับ IoT ของ Redtech สามารถลด Unplanned Downtime ได้เฉลี่ย 20% ถึง 45% ภายใน 3-6 เดือนแรก เนื่องจากเห็นสาเหตุรากเหง้า (Root Cause) ผ่าน Pareto Analysis และกำจัดการสูญเสียจากการหยุดย่อยได้อย่างมีประสิทธิภาพ
ค่า OEE มาตรฐานระดับโลก (World-Class OEE) อยู่ที่เท่าไร?
เกณฑ์ World-Class OEE ตามมาตรฐานสากลอยู่ที่ 85% ขึ้นไป (Availability 90%, Performance 95%, Quality 99.9%) แต่โรงงานทั่วไปที่ยังใช้การจดกระดาษมักมีค่า OEE ที่แท้จริงอยู่ที่ประมาณ 45% – 60% เท่านั้น การเริ่มต้นติดตั้งระบบ OEE จึงช่วยปลดล็อกกำลังการผลิตแฝงได้อย่างมหาศาล
10. สรุป: ก้าวแรกสู่ Smart Factory เริ่มต้นที่ ระบบ OEE แบบ Real-time
การเปลี่ยนผ่านจากการจดบันทึกบนกระดาษมาสู่ ระบบ OEE Real-time Dashboard ไม่ใช่เรื่องไกลตัว และไม่จำเป็นต้องลงทุนมหาศาลเพื่อซื้อเครื่องจักรใหม่
ด้วยการนำเทคโนโลยี ระบบ IoT โรงงาน มาติดตั้งเสริมเข้ากับเครื่องจักรเดิม คุณจะได้ข้อมูลที่โปร่งใส แม่นยำ และรวดเร็ว ช่วยให้คุณมองเห็นสาเหตุของ Downtime ที่แท้จริง กำจัดความสูญเสียจาก Micro-stoppages และเพิ่มประสิทธิภาพการผลิตได้อย่างก้าวกระโดด
หากโรงงานของคุณกำลังมองหาแนวทางการเริ่มต้นติดตั้ง ระบบ OEE, OEE Dashboard หรือต้องการคำปรึกษาด้านการเปลี่ยนผ่านสู่ Smart Factory ทีมวิศวกรผู้เชี่ยวชาญจาก Redtech System พร้อมให้คำแนะนำและประเมินหน้างานฟรี
ต้องการเชื่อมต่อข้อมูลจากเครื่องจักรเดิมของโรงงาน?
Redtech System ให้บริการออกแบบระบบ Industrial IoT และ Machine Data Integration สำหรับโรงงาน สามารถเชื่อมต่อ PLC, Sensor, SCADA และเครื่องจักรเดิม เพื่อดึงข้อมูล Production, Machine Status, Alarm, Cycle Time และ Running Hours เข้าสู่ระบบแบบ Real-time โดยไม่จำเป็นต้องเปลี่ยนเครื่องจักรเดิมทั้งหมด
บทความที่เกี่ยวข้อง
เครื่องจักรรุ่นเก่า (Legacy Machine) ไม่มีพอร์ตสื่อสาร ติดตั้งระบบ IoT โรงงานได้ไหม? ต้องเริ่มอย่างไร
ไขข้อข้องใจ เครื่องจักรรุ่นเก่า (Legacy Machine) ไม่มีพอร์ตสื่อสารหรือไม่มี PLC ติดตั้งระบบ IoT โรงงานได้ไหม? เจาะลึก 5 เทคนิคดึงข้อมูลเครื่องจักรเก่าและขั้นตอนเริ่มต้นแบบคุ้มทุน
ระบบ IoT โรงงาน คืออะไร? ยกระดับสู่ Smart Factory | Redtech
เจาะลึกระบบ Industrial IoT โรงงาน สถาปัตยกรรม Machine Monitoring และการเชื่อมต่อ PLC เครื่องจักร เพื่อดึงข้อมูลการผลิตแบบ Real-time สู่ Smart Factory
Smart Factory คืออะไร? แนวทางทำระบบโรงงานอัจฉริยะ | Redtech
เจาะลึก Smart Factory คืออะไร การนำ IoT, Machine Data, Automation และซอฟต์แวร์มาเชื่อมข้อมูลโรงงานแบบ Real-time เพื่อลด Downtime และเพิ่มผลผลิต
MES คืออะไร? ระบบ MES โรงงานและการเชื่อมต่อ ERP | Redtech
MES (Manufacturing Execution System) คือระบบเชื่อมต่อข้อมูลหน้างาน (Shop Floor) เข้ากับระบบบริหารโรงงาน เพื่อติดตามและควบคุมกระบวนการผลิตแบบ Real-time